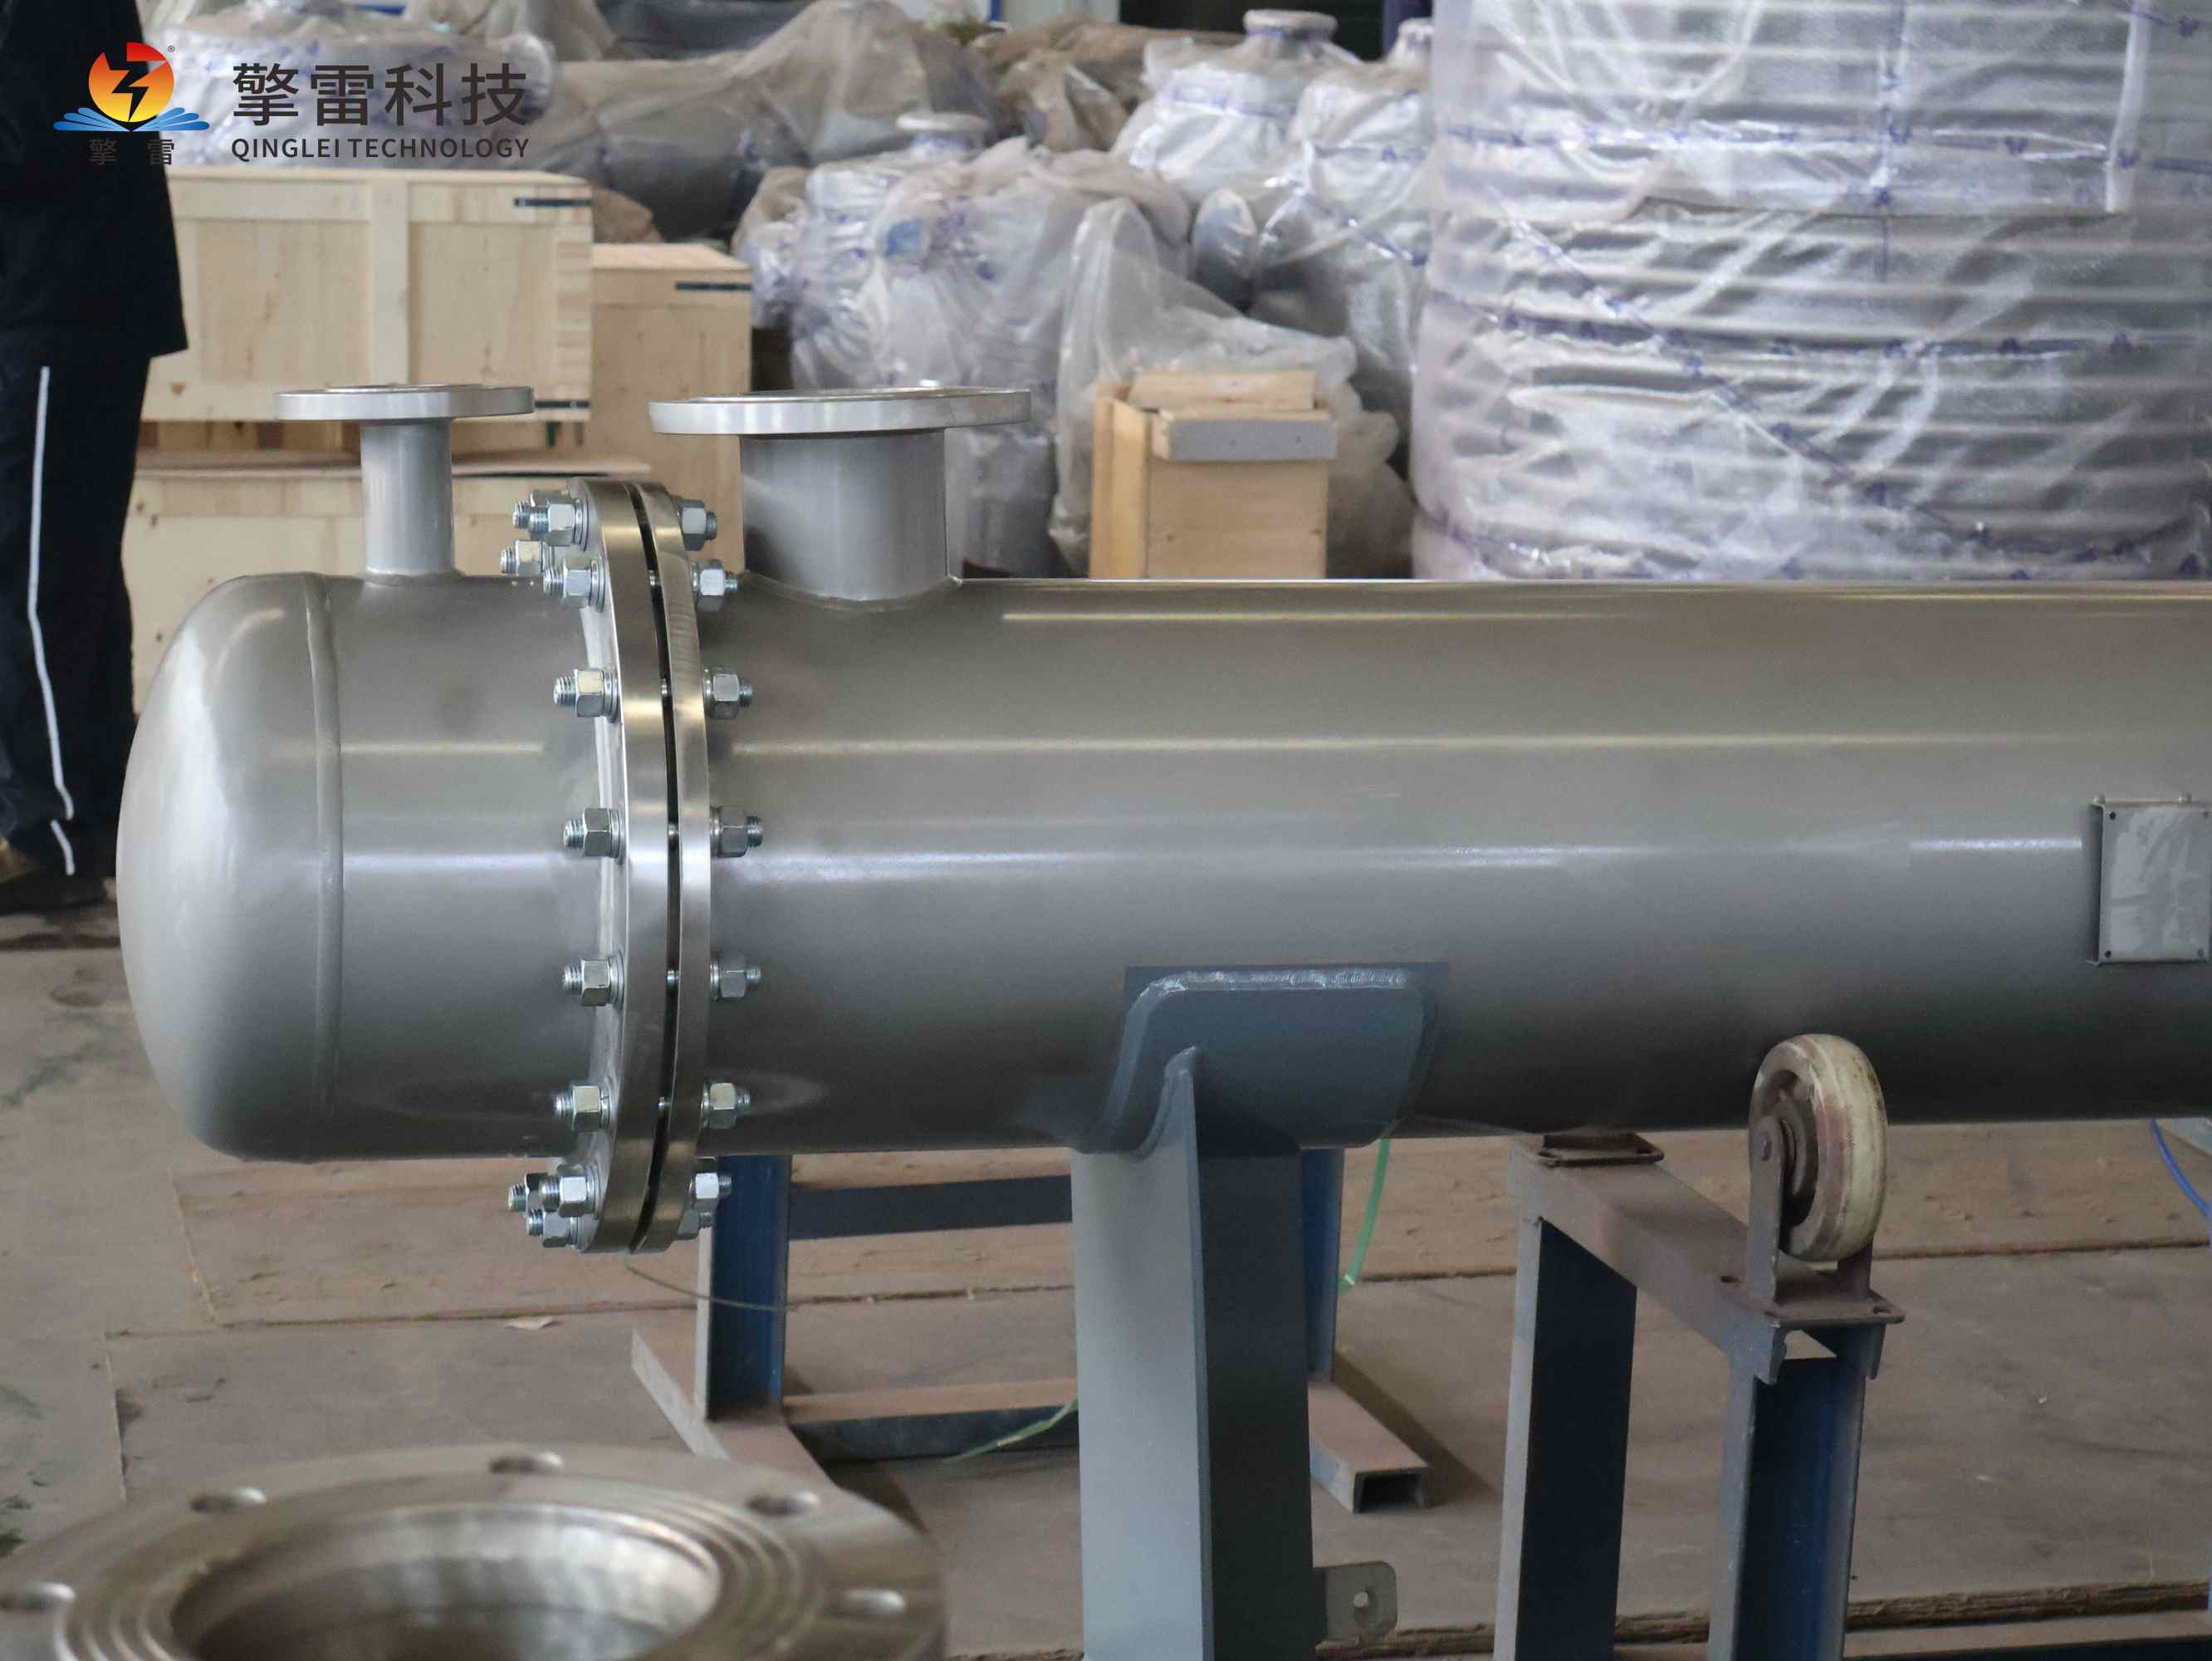
化工管式热交换器-制造标准
化工管式热交换器的制造标准,要一层一层往下看,从材料进厂复验开始,经过下料成型、焊接检测、热处理、压力试验和表面处理,一直落到总装、文件和出厂包装。哪一层松了,设备在图纸上合格,在工况里也不一定站得住。
材料复验与下料成型
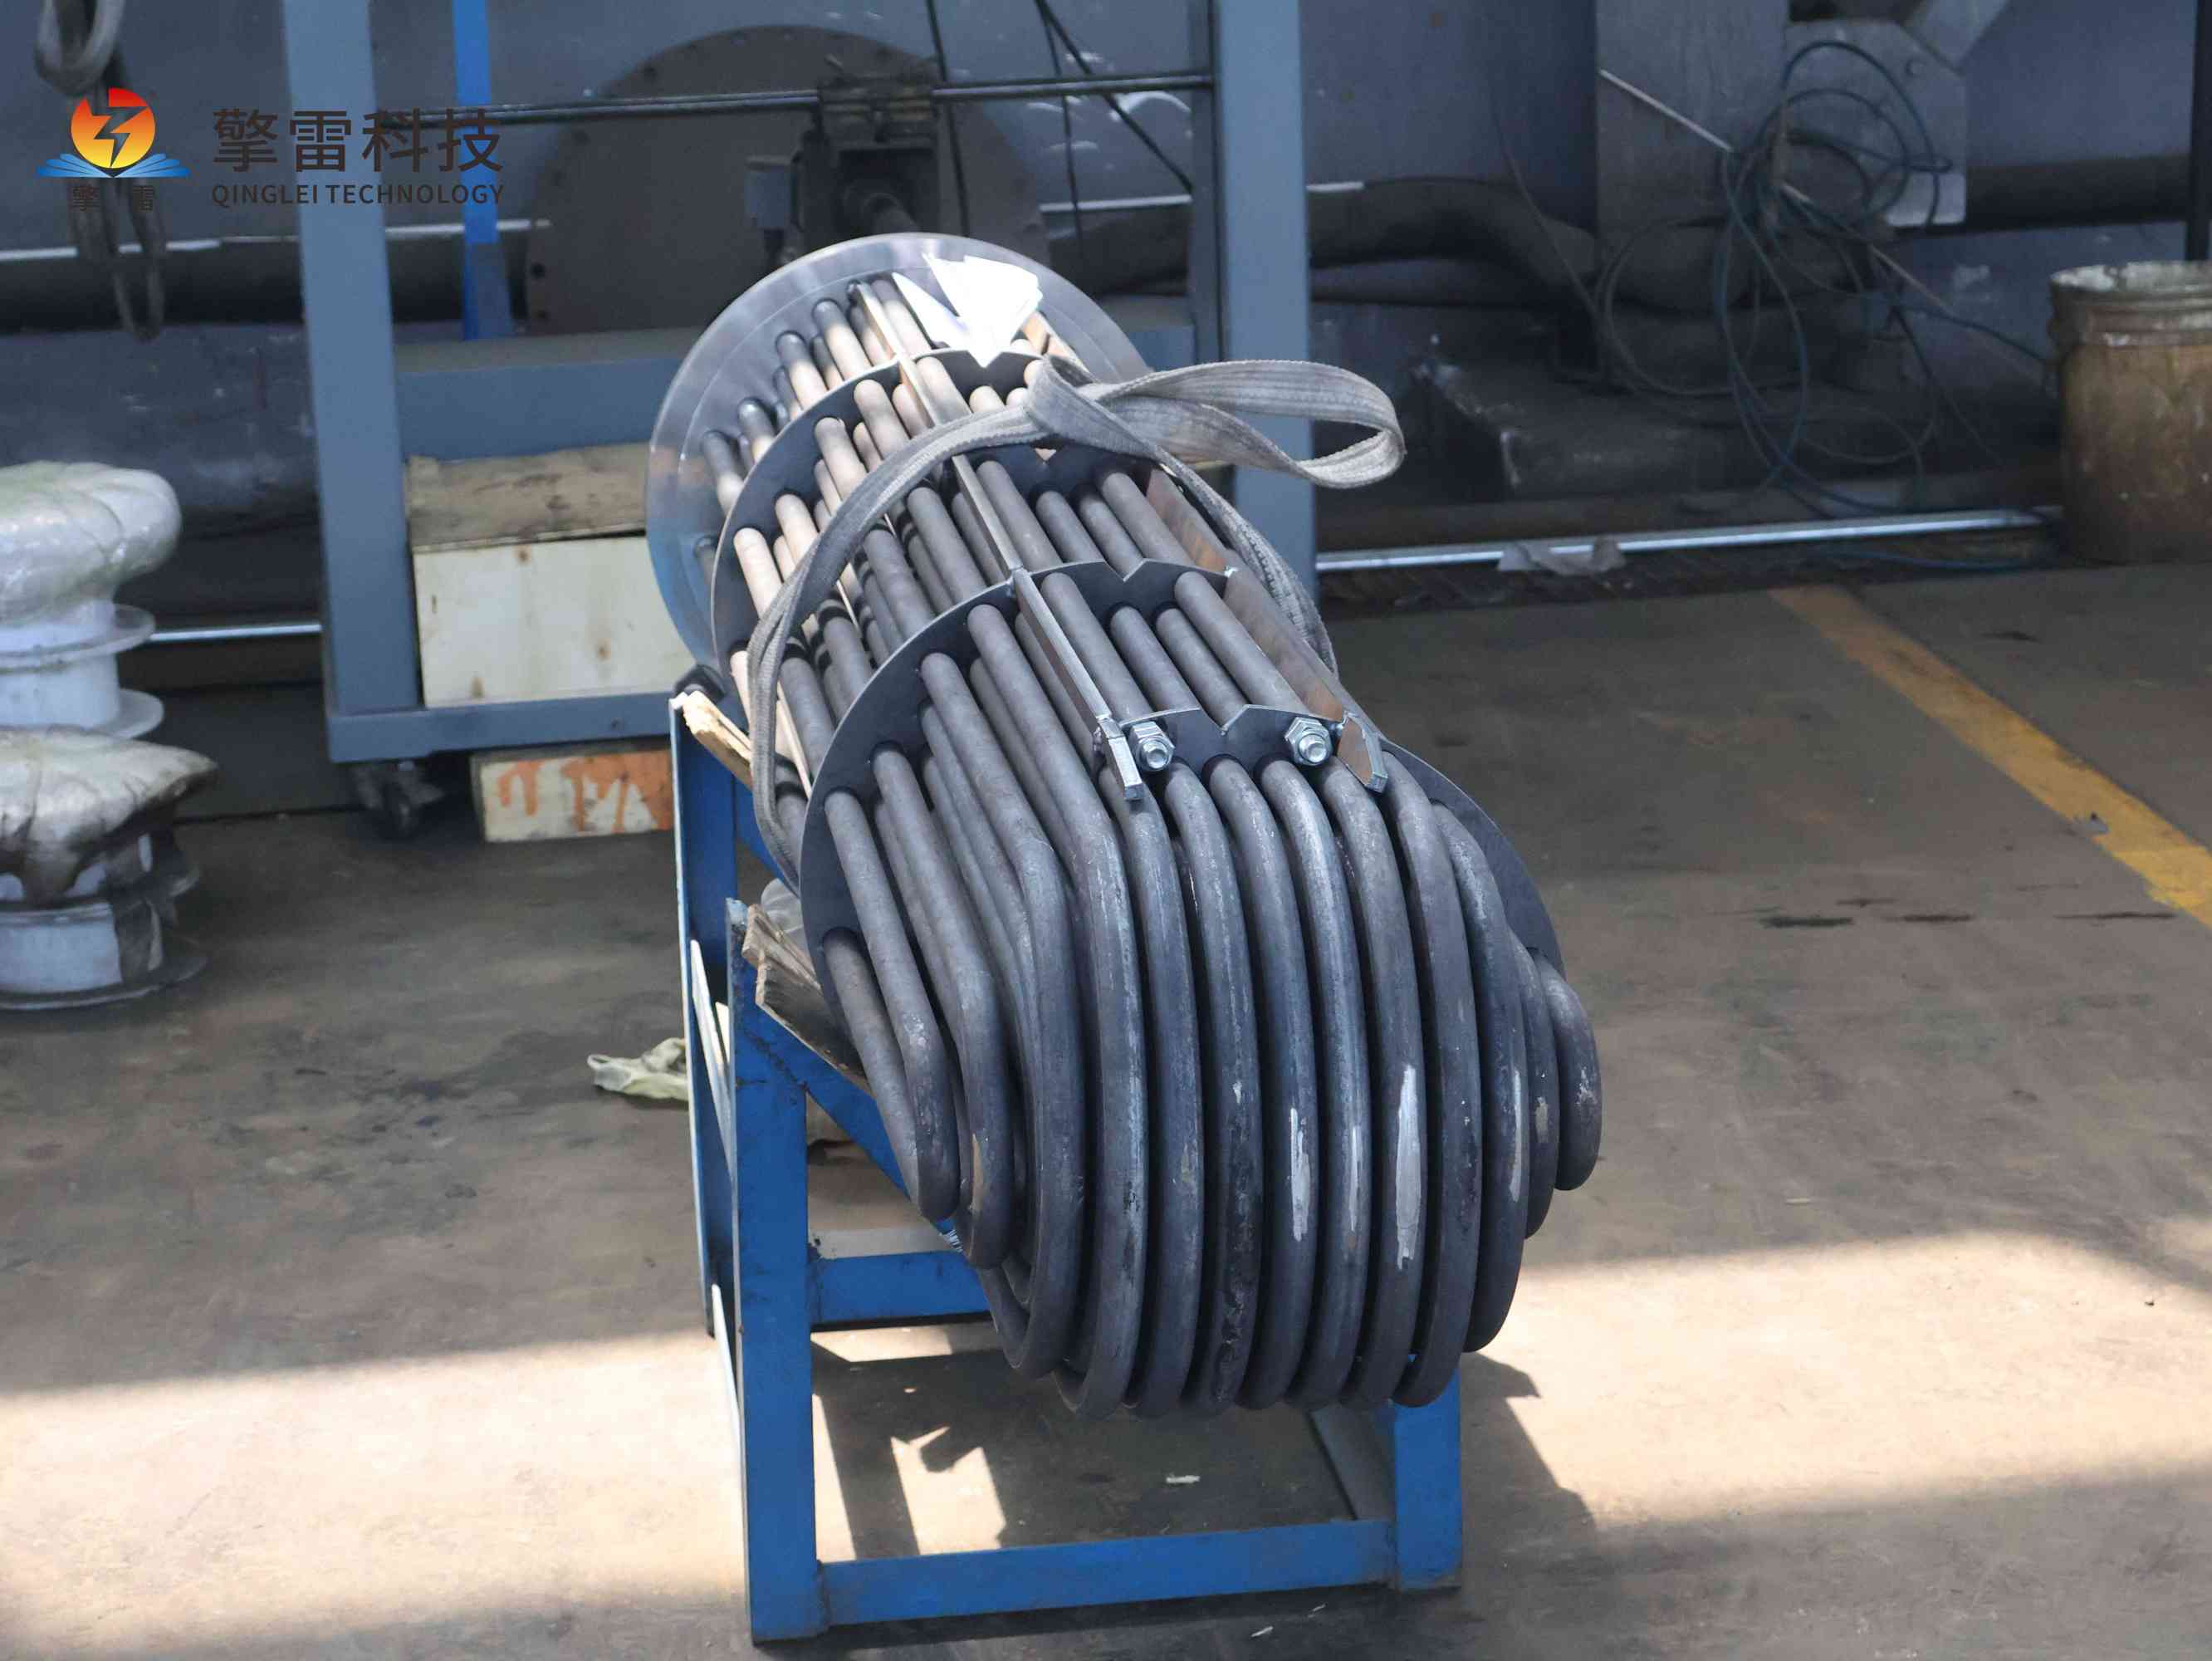
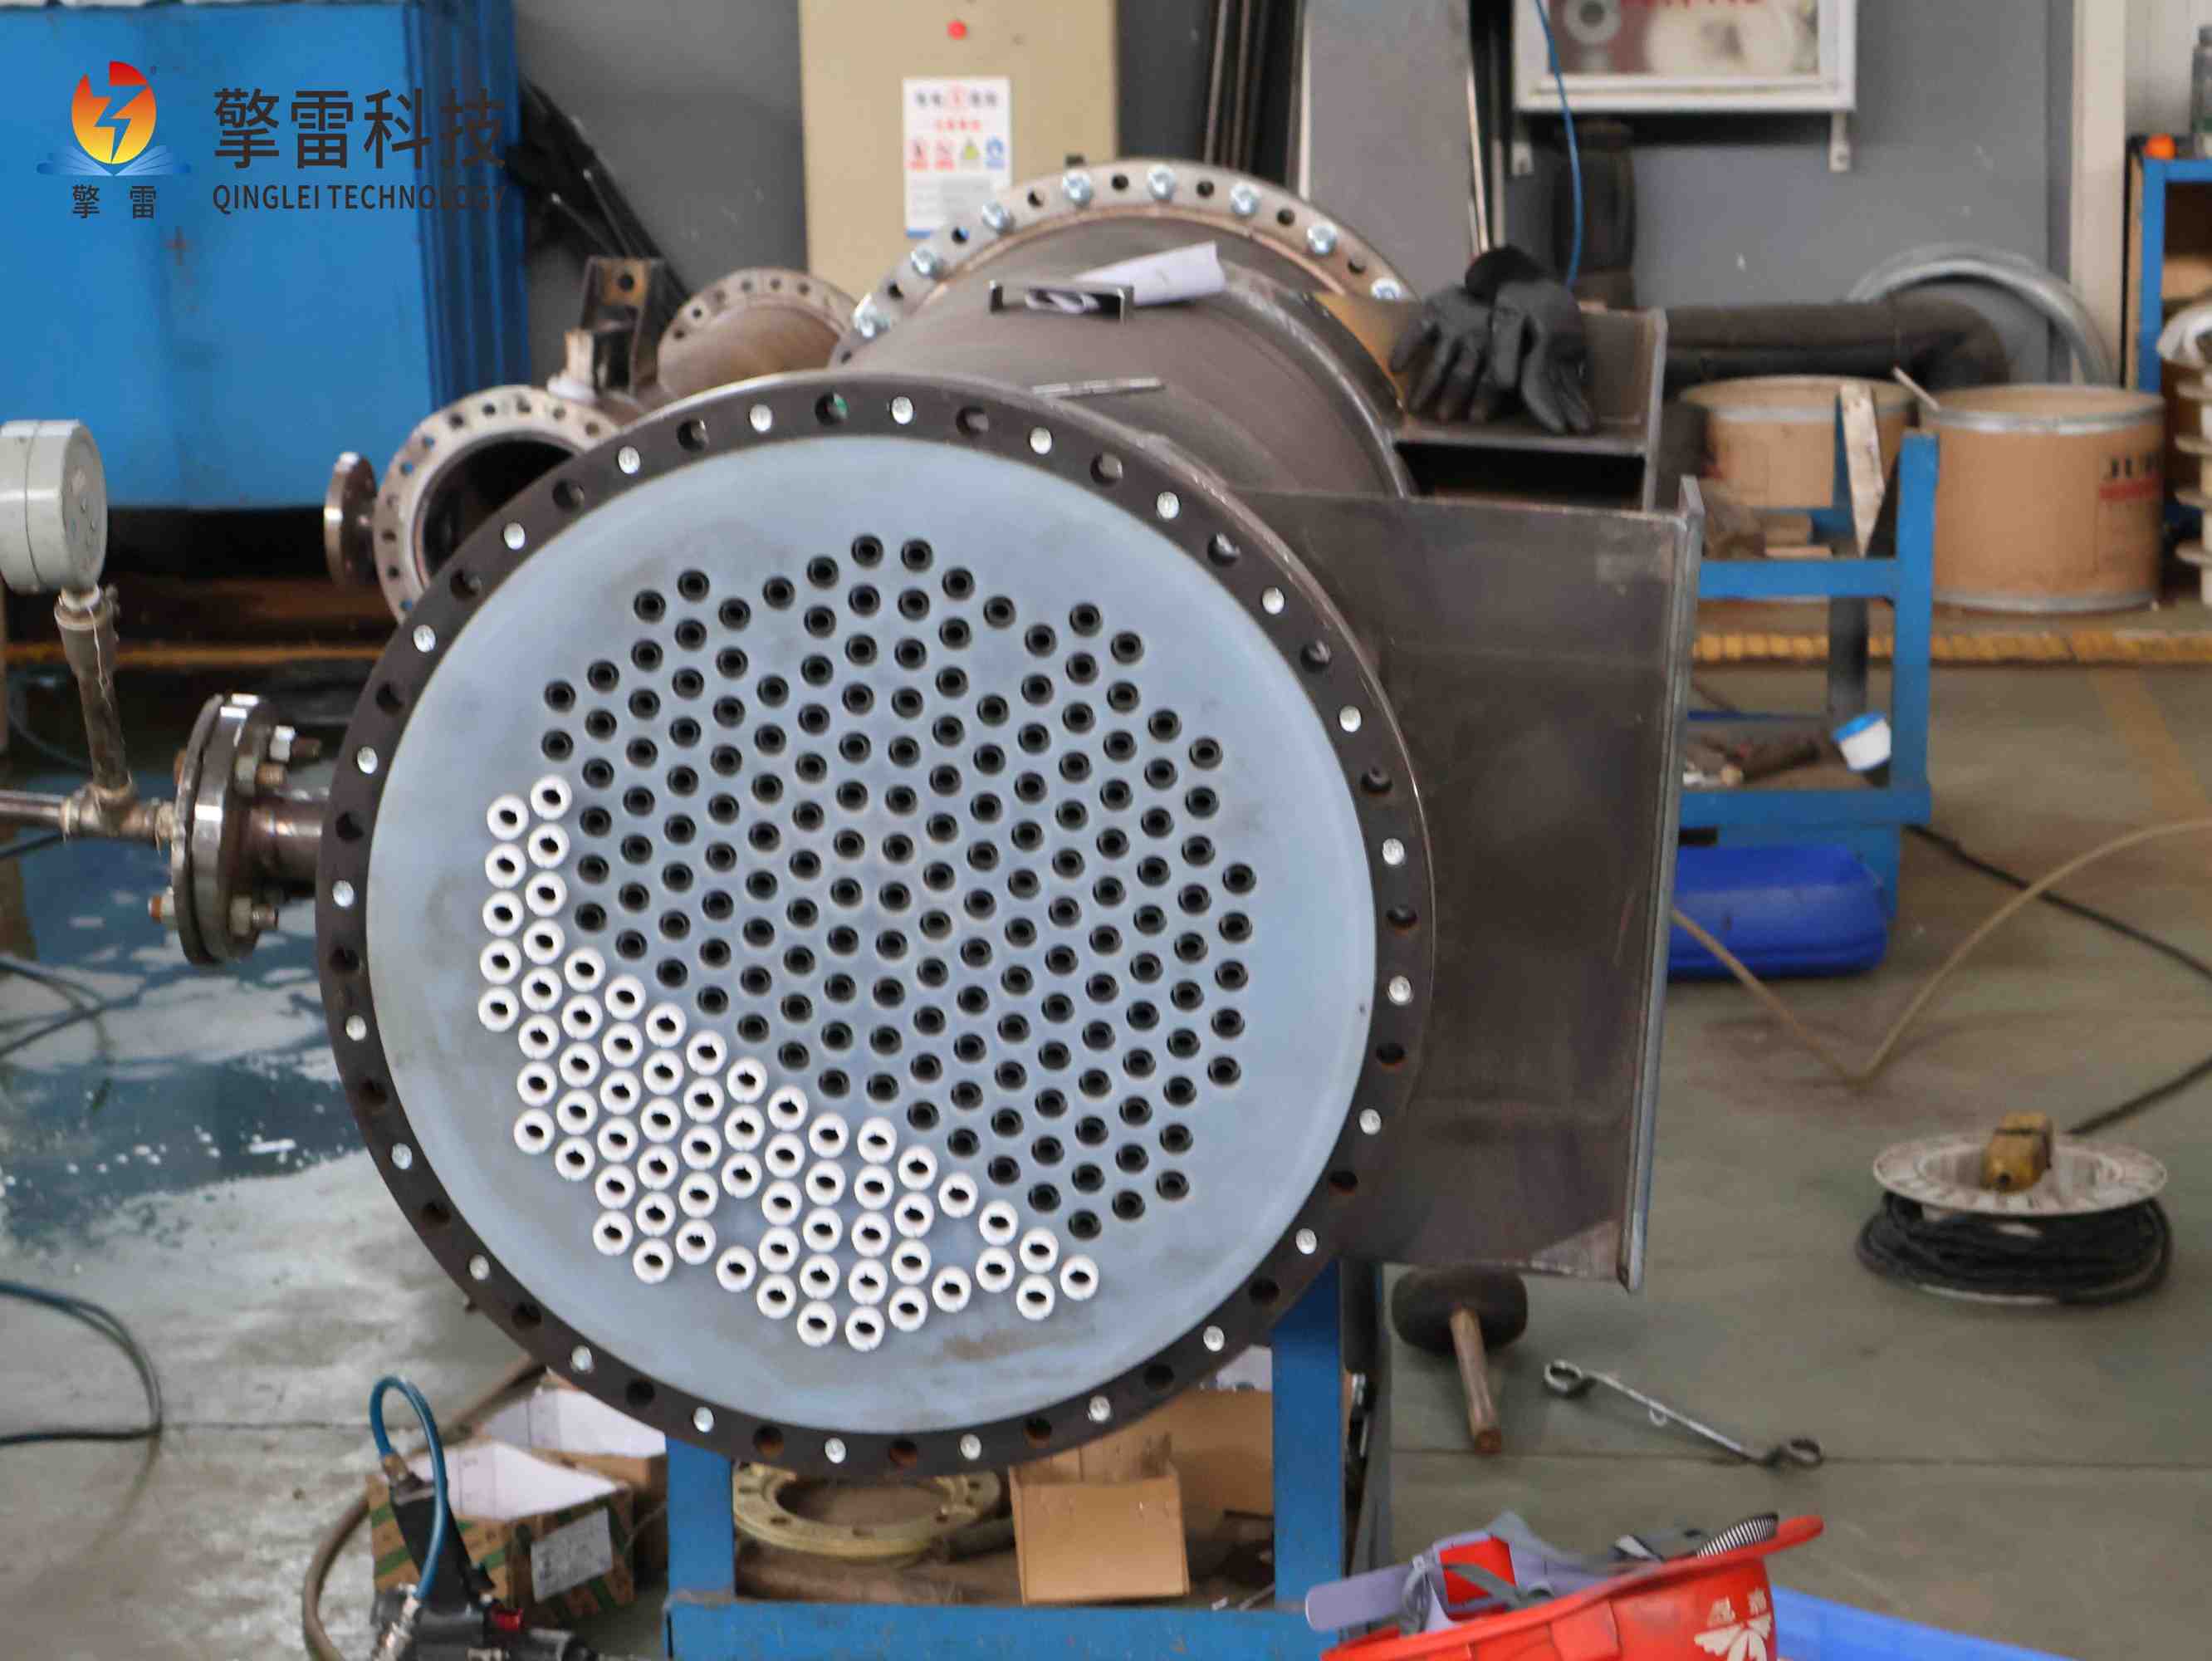
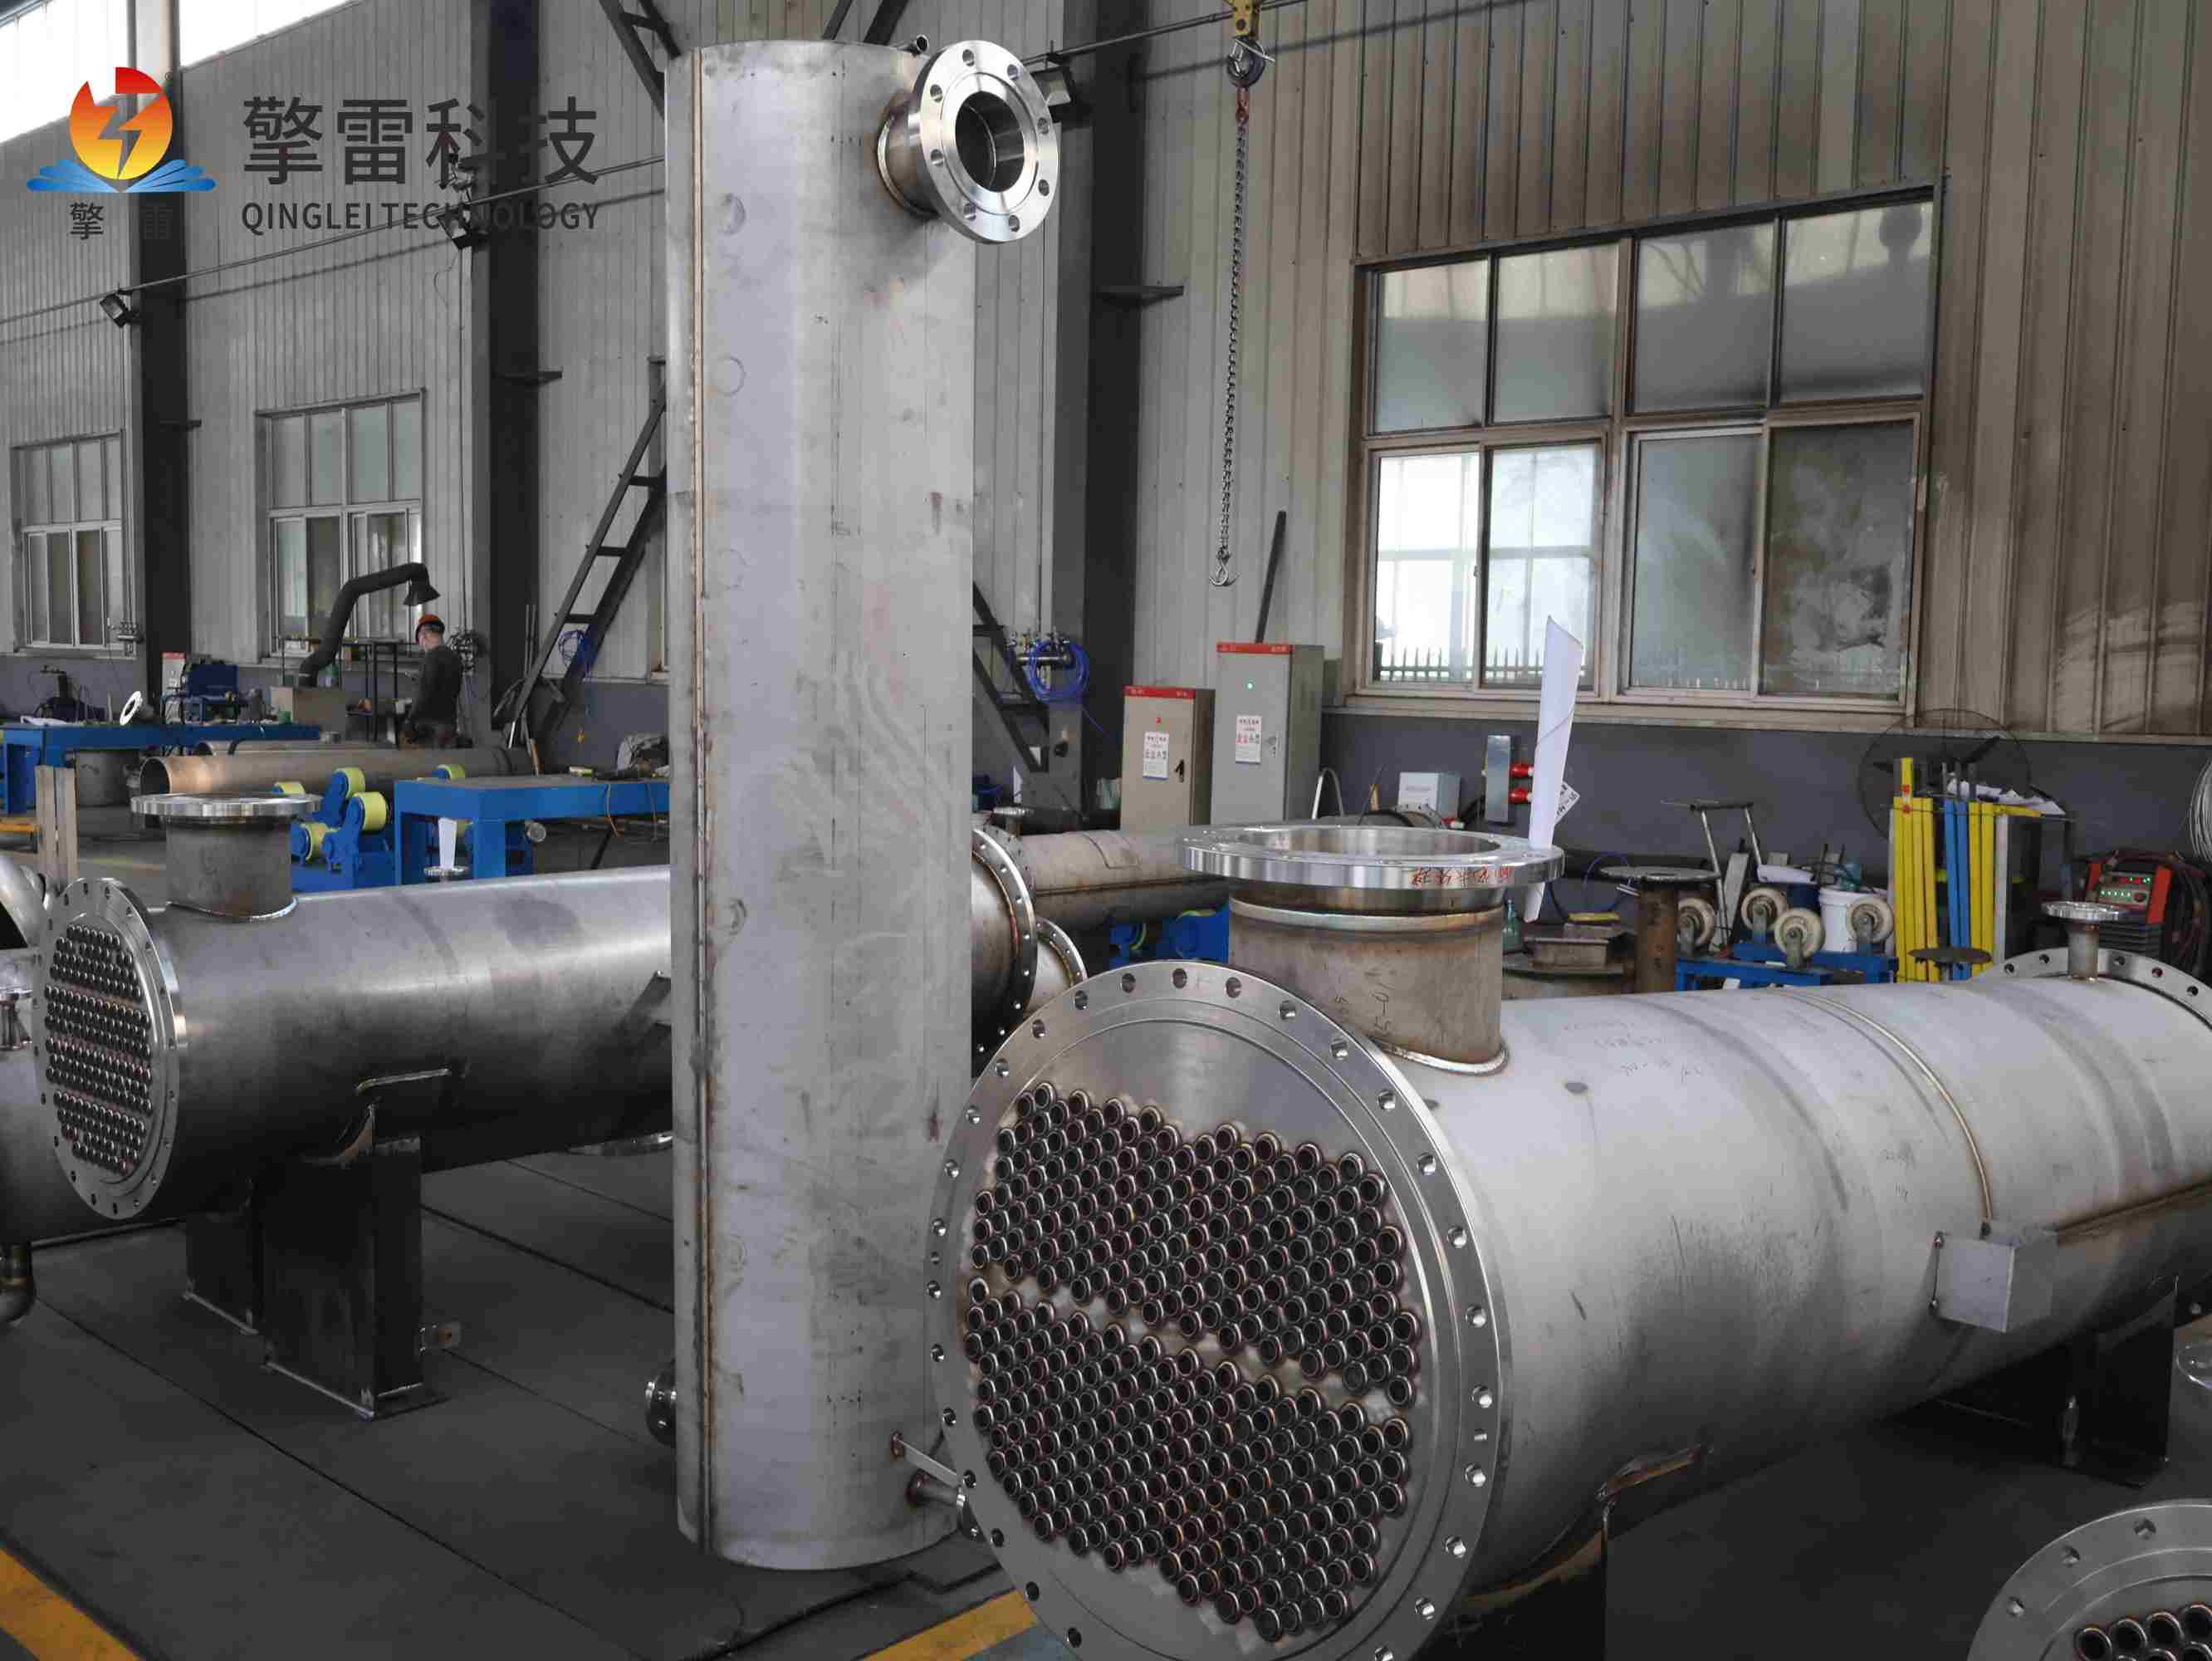
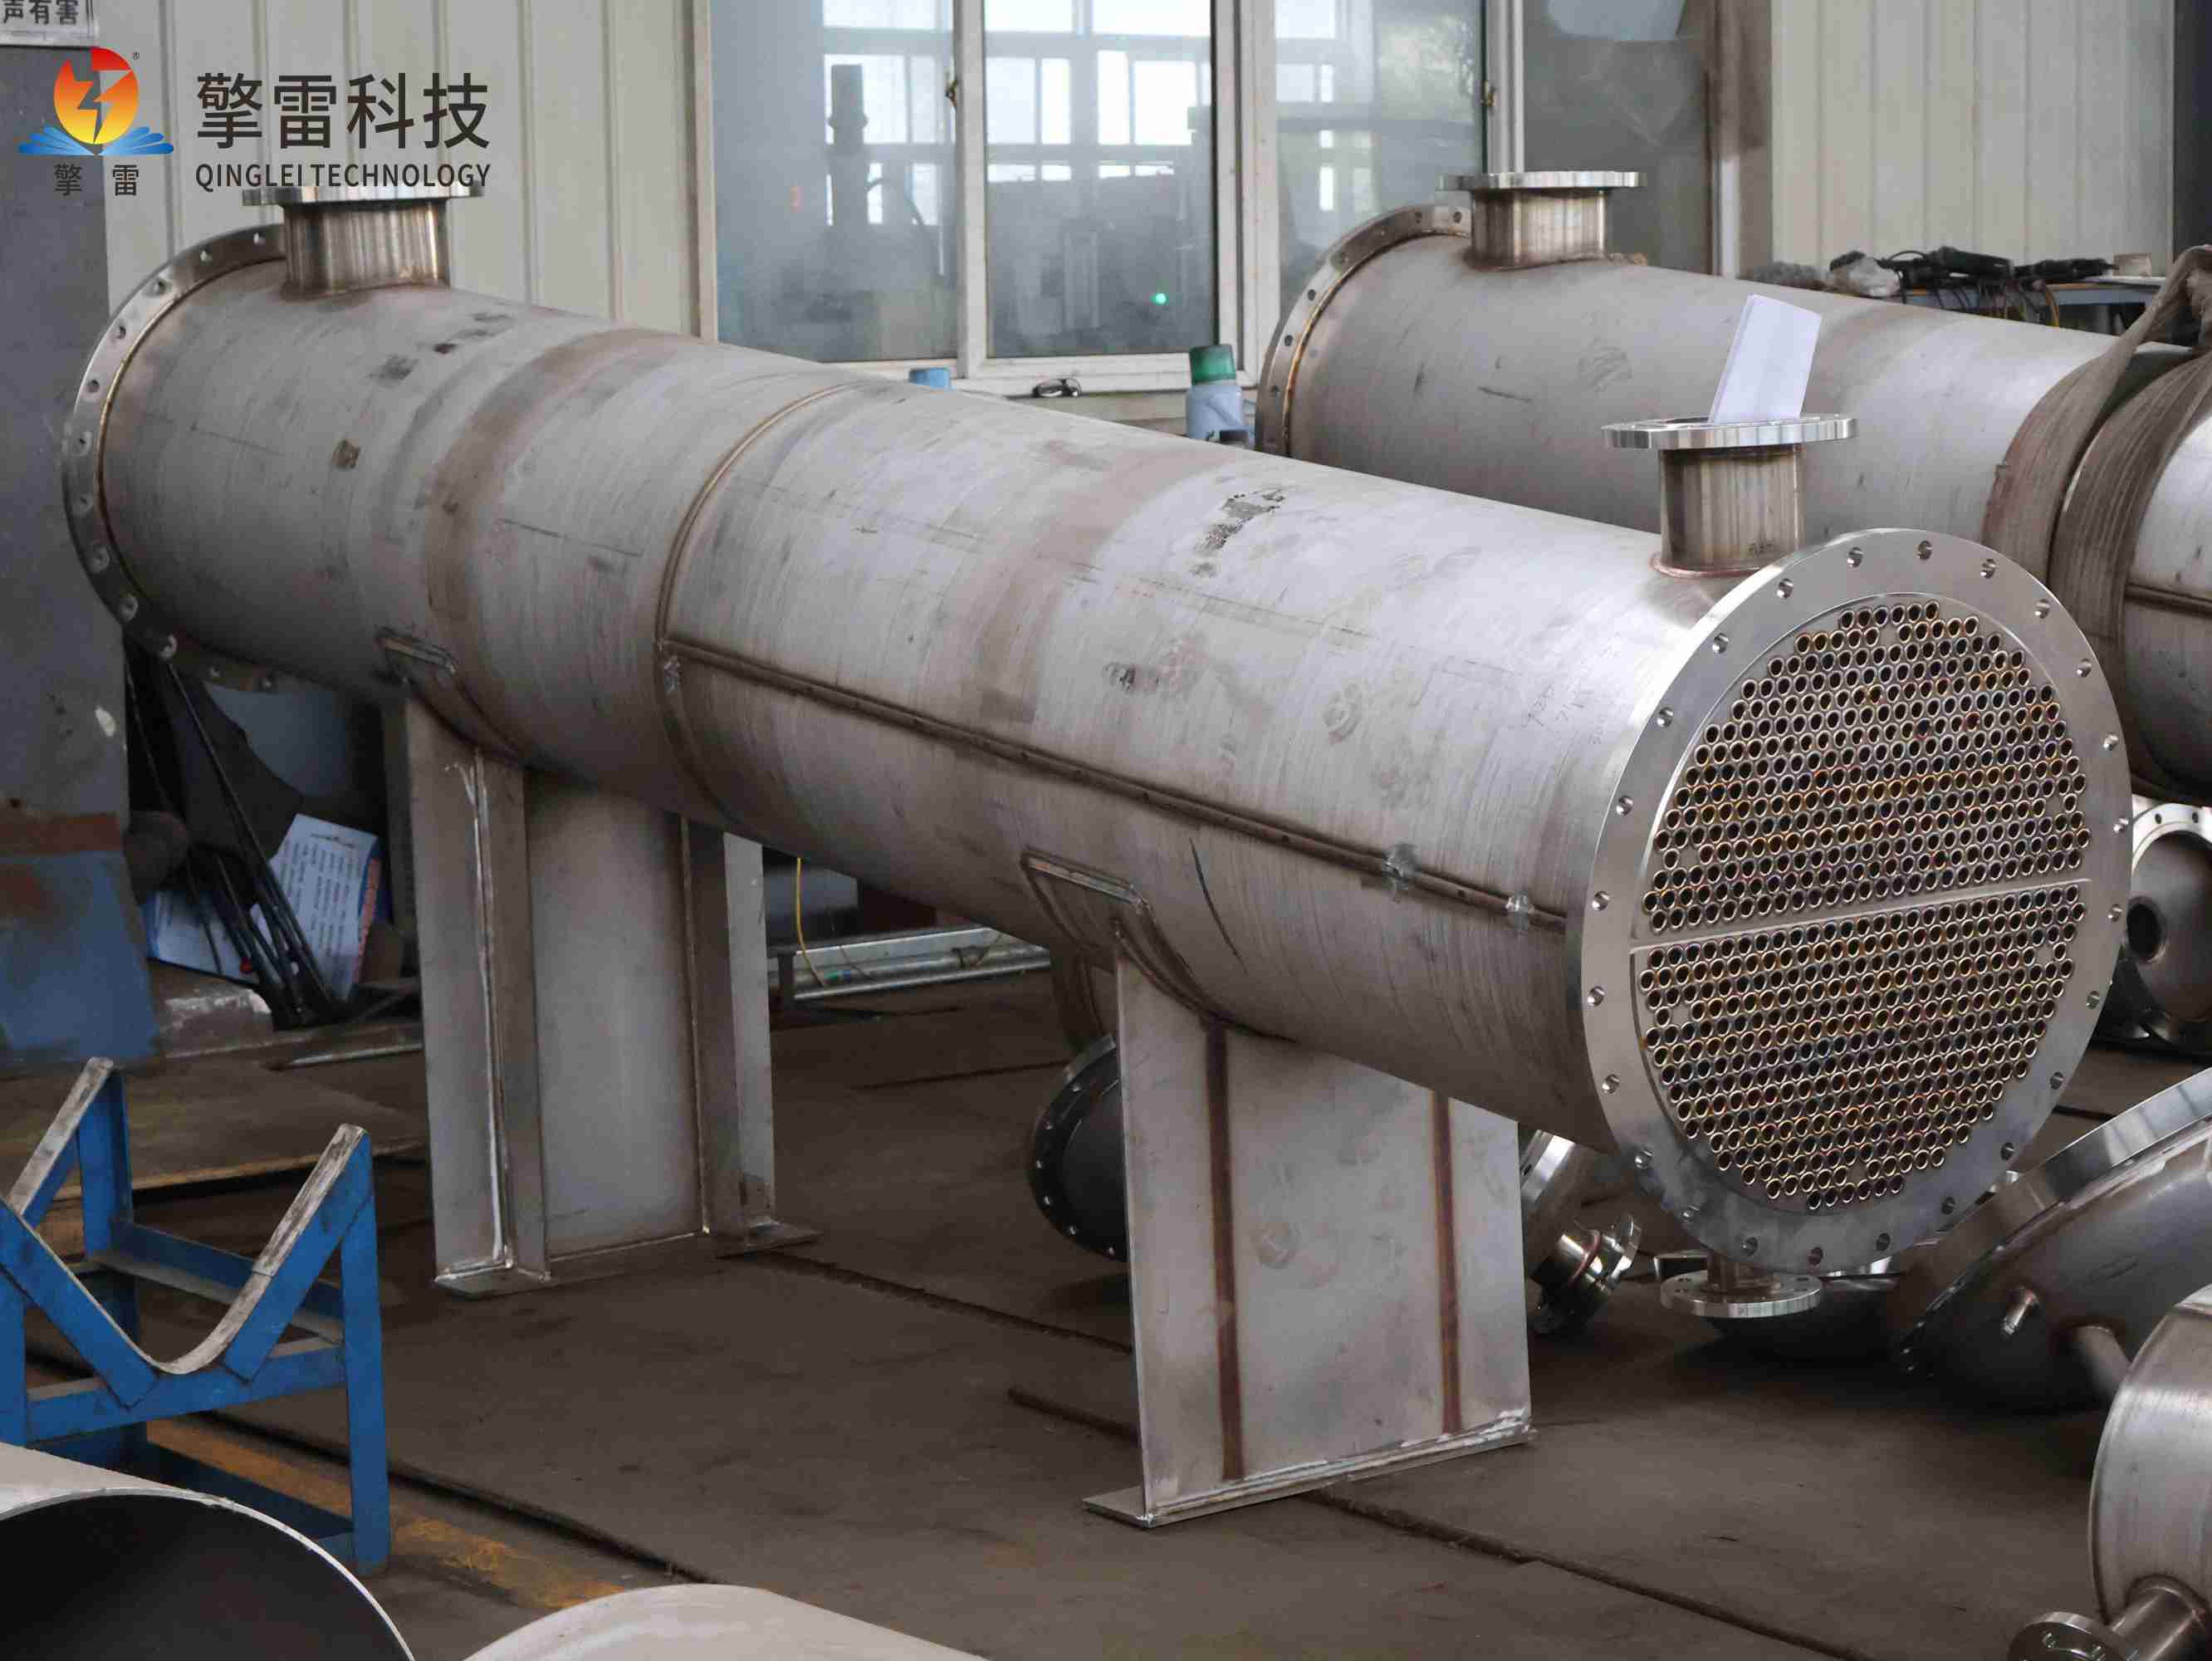
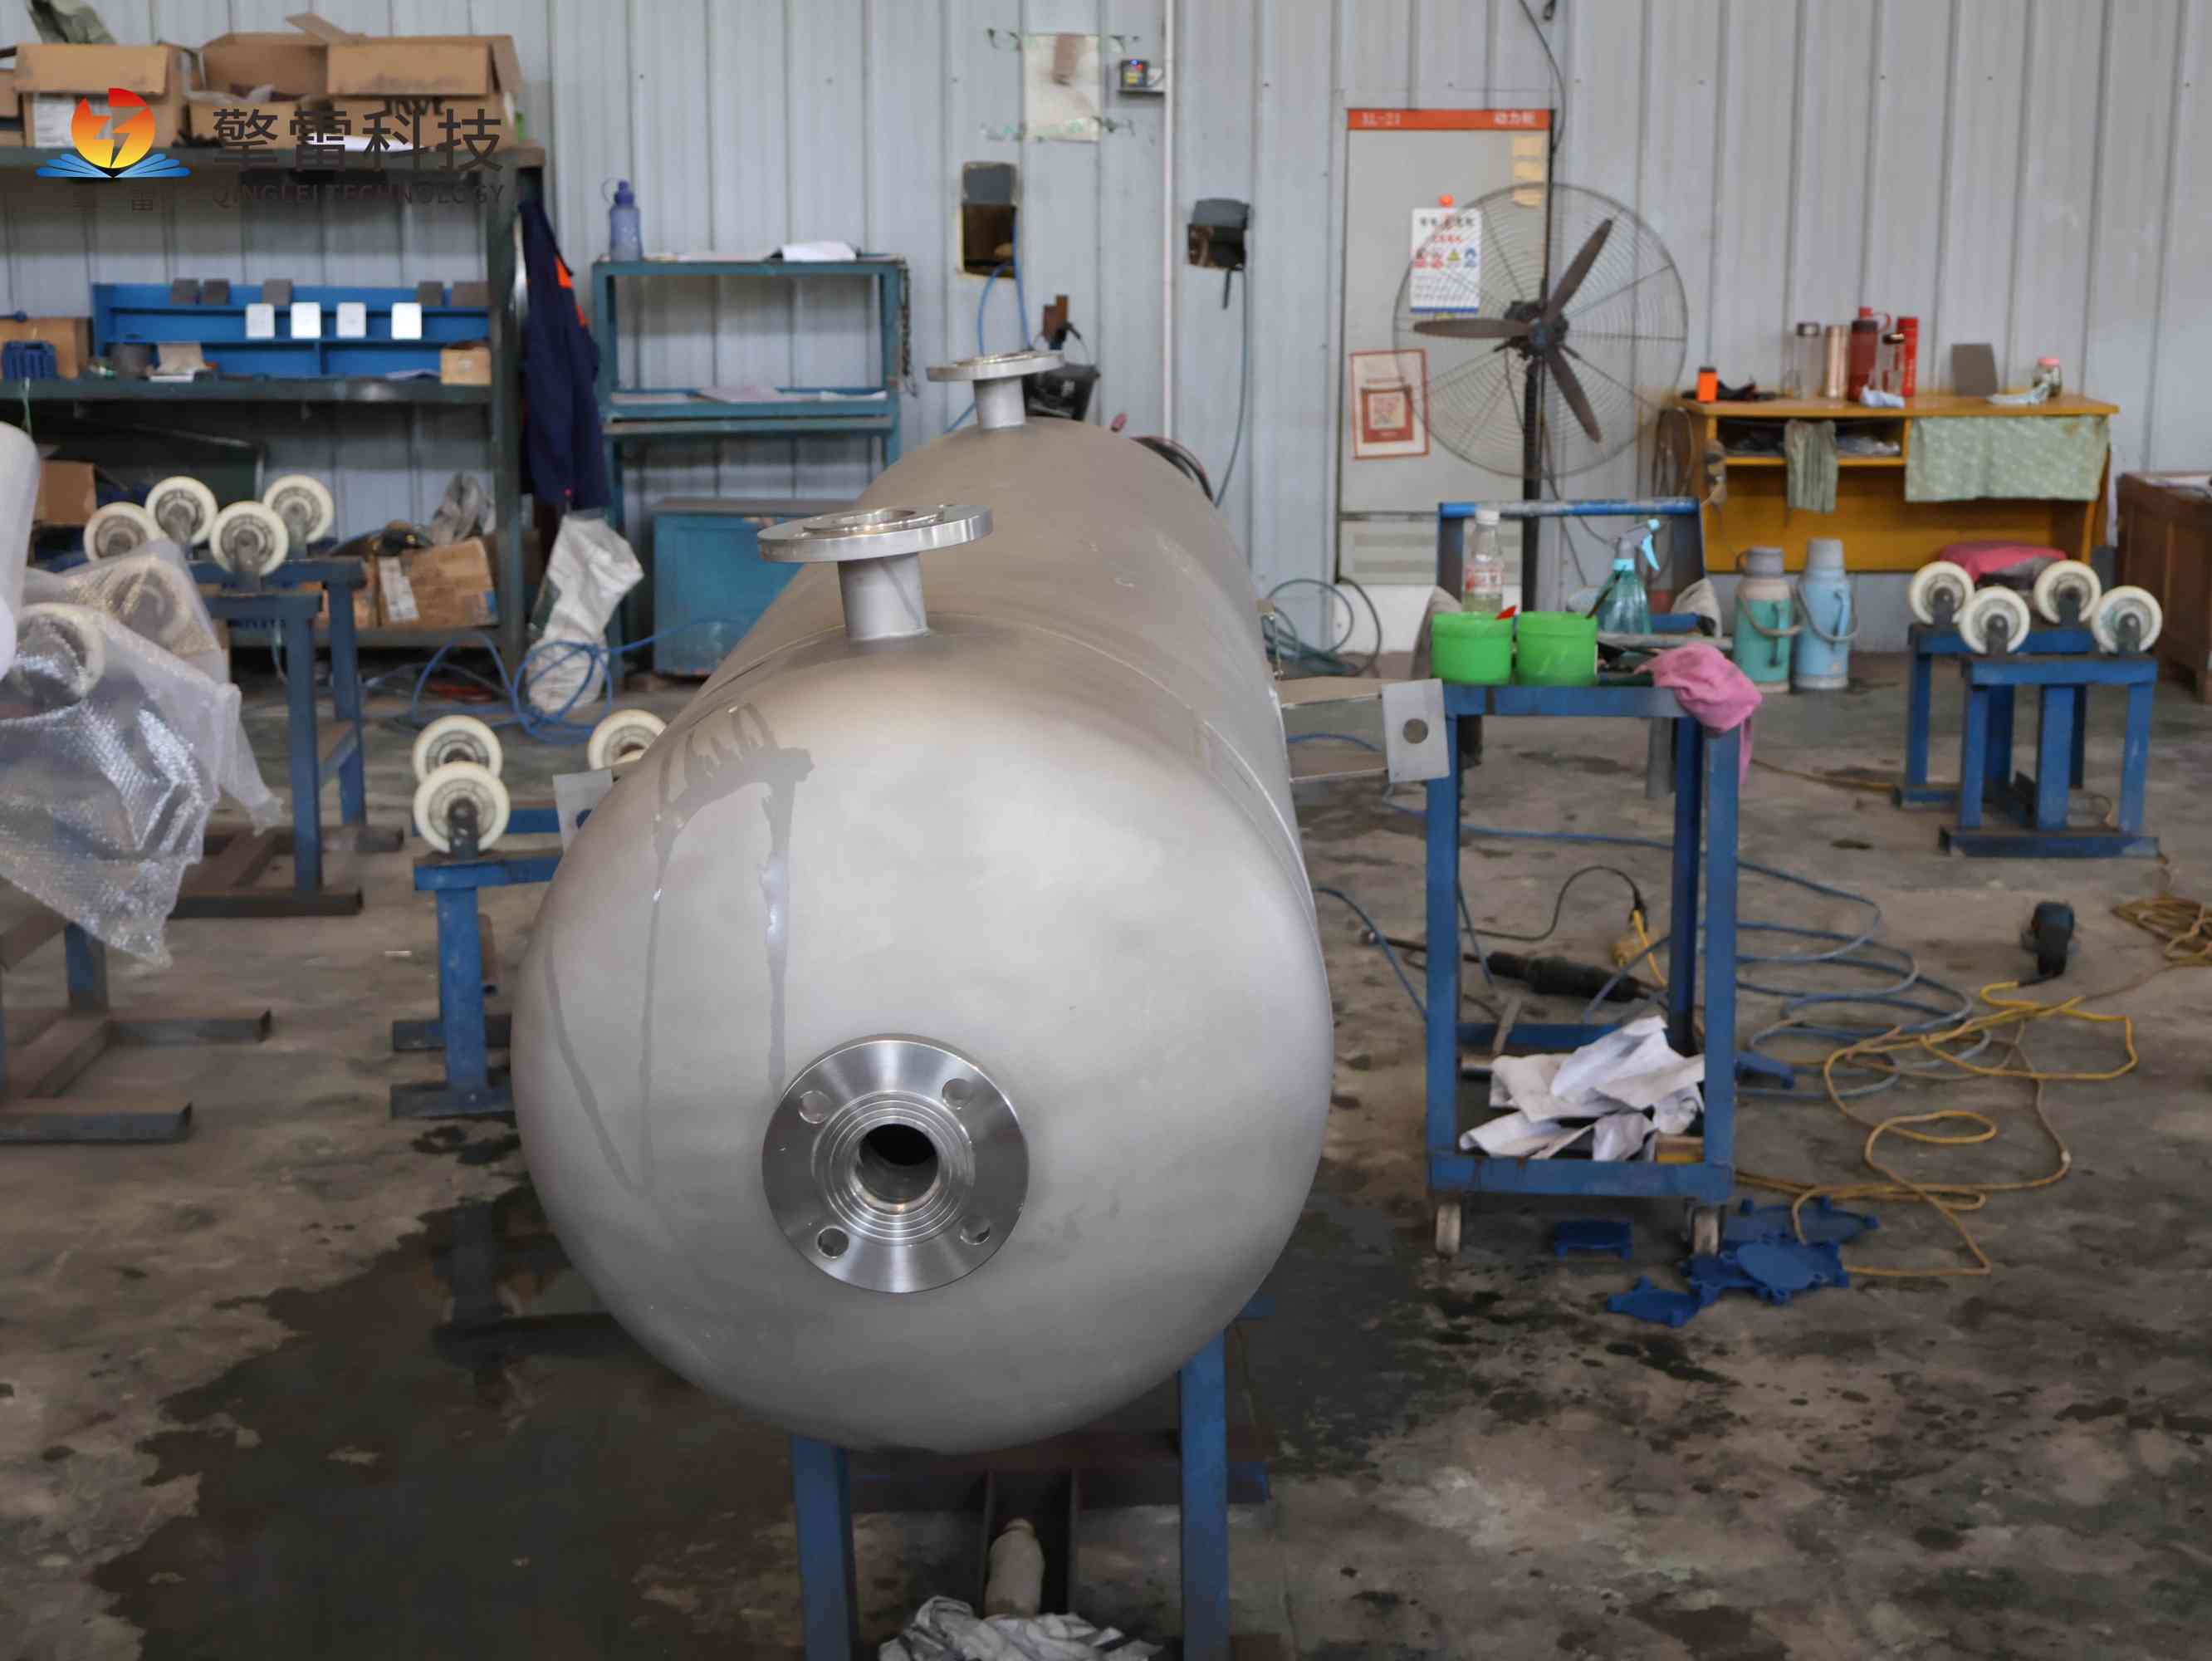
材料进厂要复验,炉次、材质证明、化学成分与力学性能对得上,才允许下料;管材还要查壁厚与椭圆度,薄壁管的偏差直接影响换热面积与压降。复验这一步省了,后面的工序做得再漂亮,底子也是虚的。板材下料按排版图走,留出焊口的余量与收缩量;筒体卷制要控制圆度,卷圆的偏差大了,组对时的错边就大;管板的孔要按管束的排布钻孔或者镗孔,孔距的偏差决定管子能不能顺利穿进去。下料与成型的偏差,后面的工序都补不回来。
焊接检测与热处理
承压焊缝要由持证的焊工施焊,焊工的合格项目要覆盖所用的材质与位置;焊接工艺评定要有,工艺参数按评定走,不许现场随手改电流与速度。焊缝的外观、余高、咬边按标准查,内壁的焊缝要打磨齐平,管程的焊缝还要能通球检查。无损检测的方法与比例按设备的类别与介质定,射线或者超声按焊缝的长度取比例,角焊缝、接管处的焊缝往往要求全检;检测发现的超标缺陷要返修,返修的次数有限制,同一处反复返修,材料的热影响区就废了。碳钢与低合金钢的厚壁设备,焊后要消除应力热处理,升温降温的速率与保温时间按壁厚与材质定;不锈钢的固溶处理按材料类别与使用条件定。热处理做得不对,焊缝的耐蚀性与韧性都受影响,这一步在出厂检验里看不出来,用起来才暴露。
压力试验与表面处理
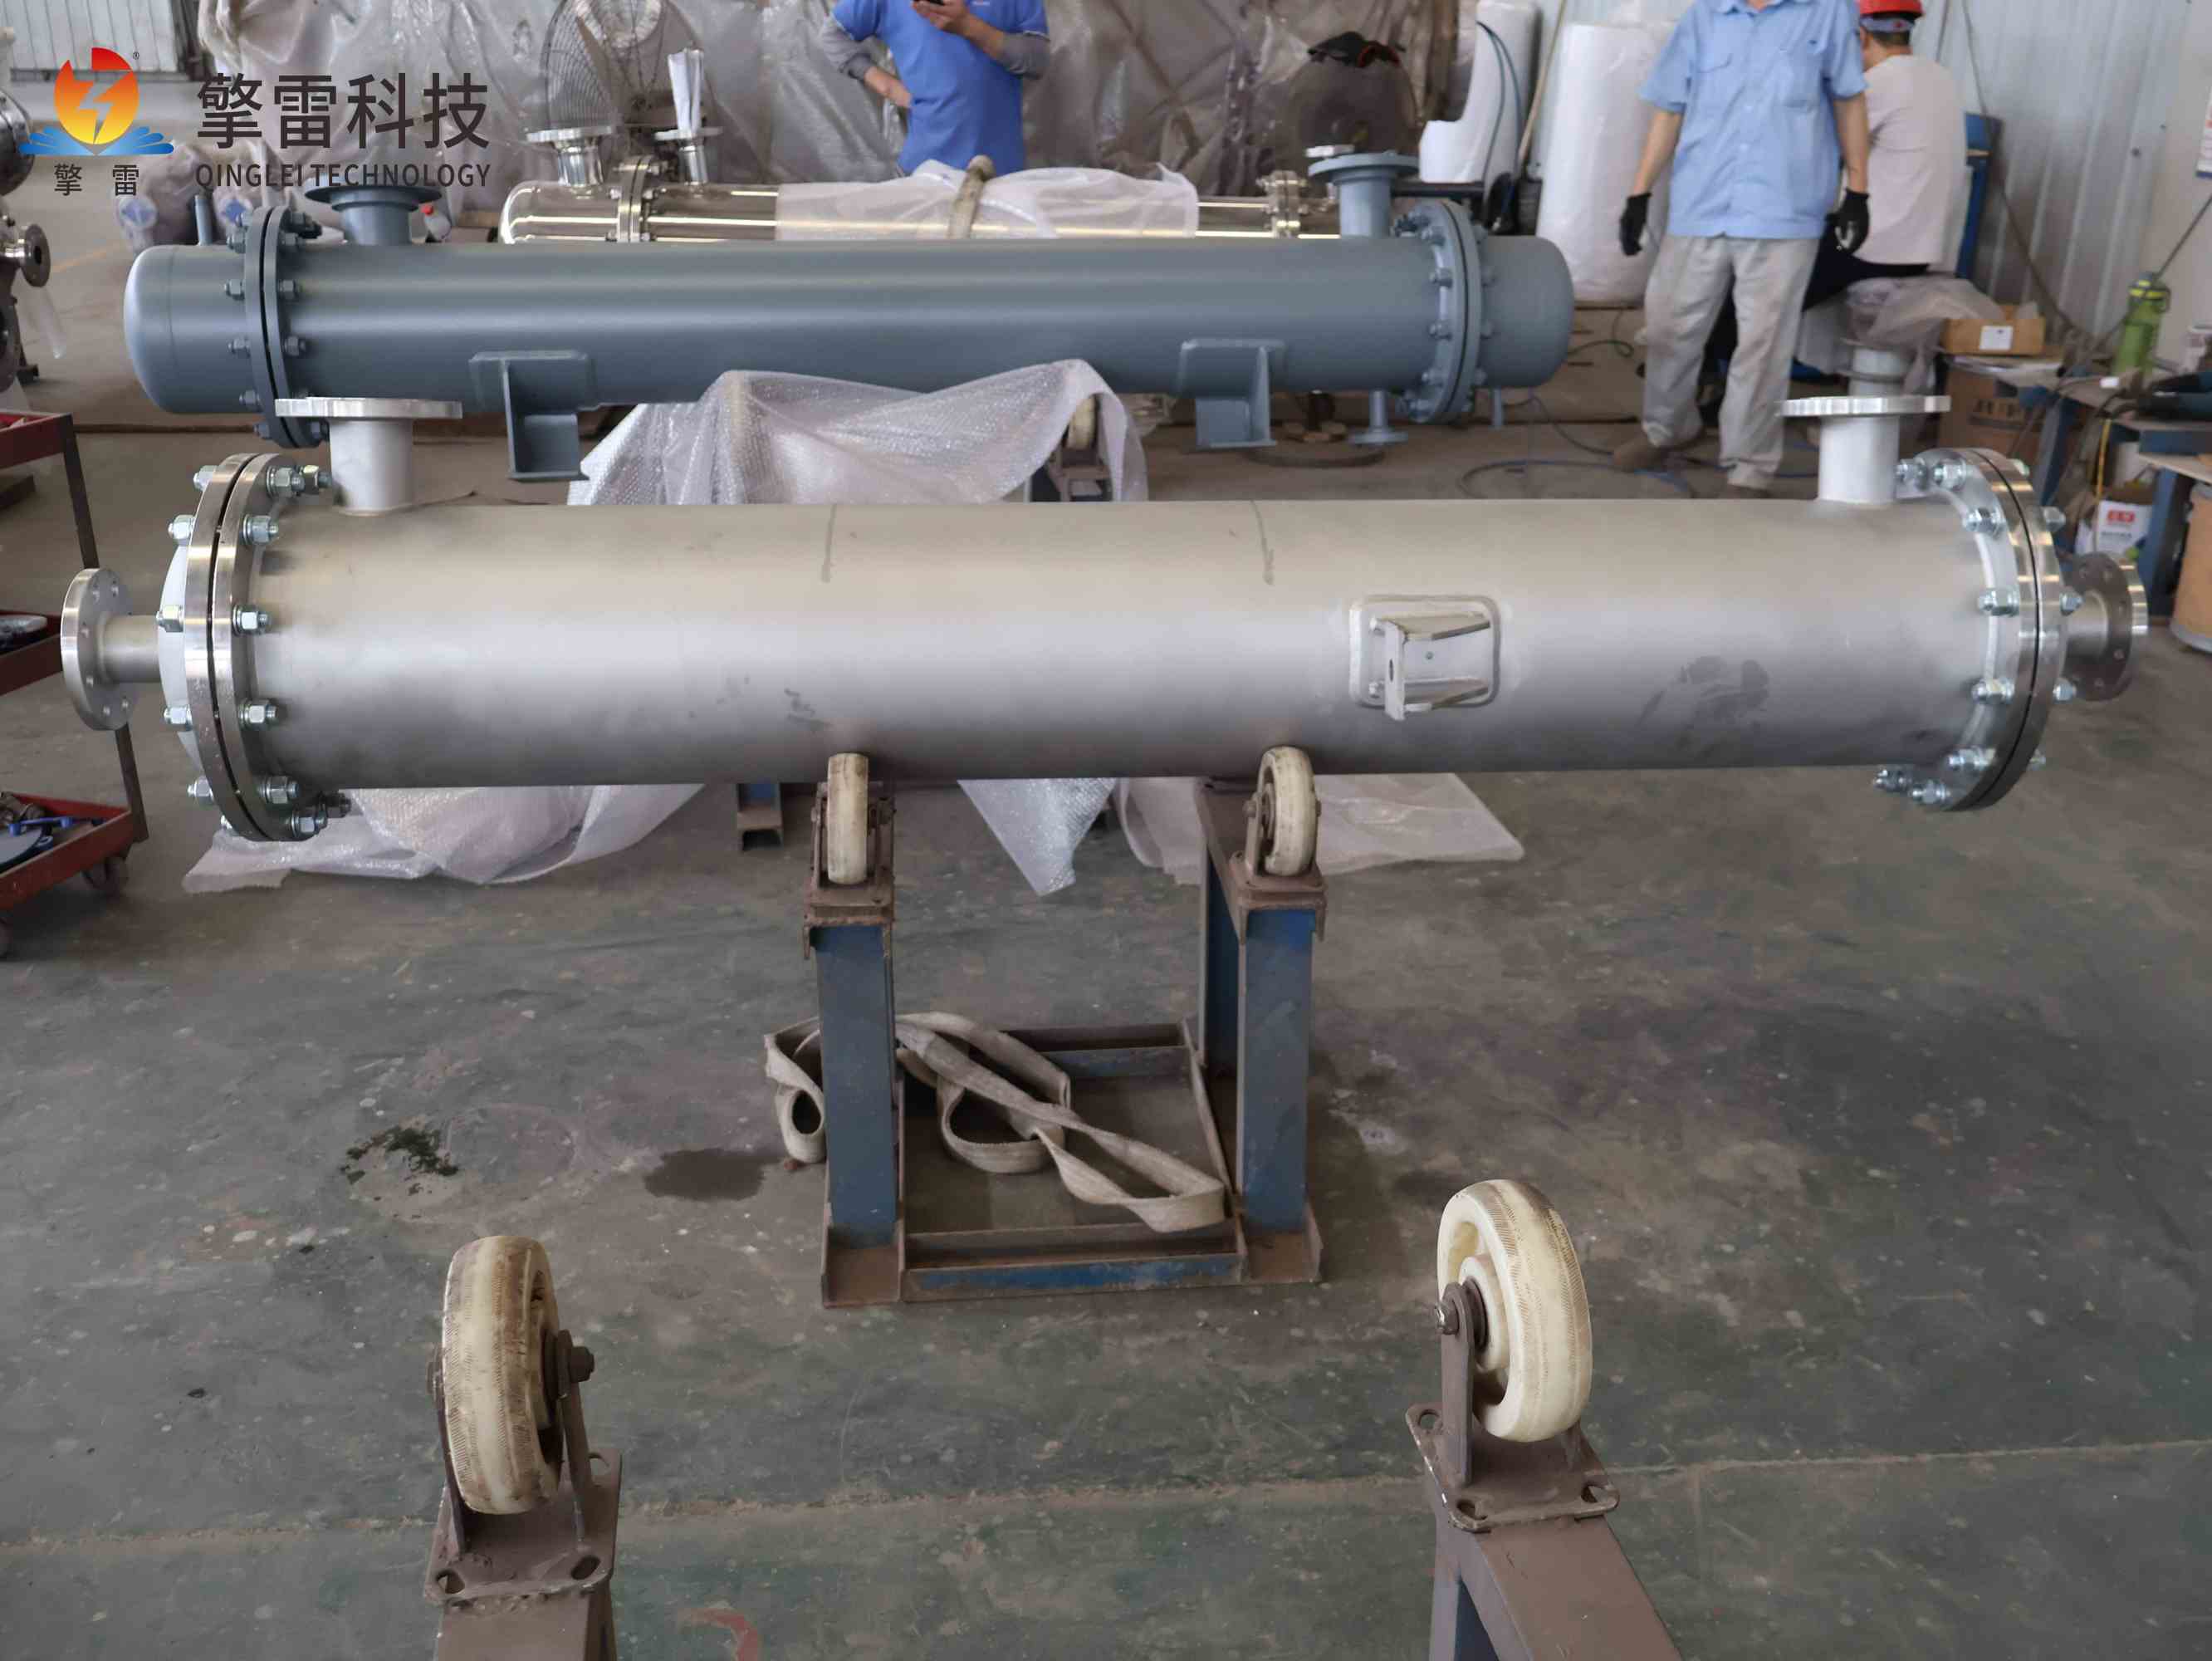
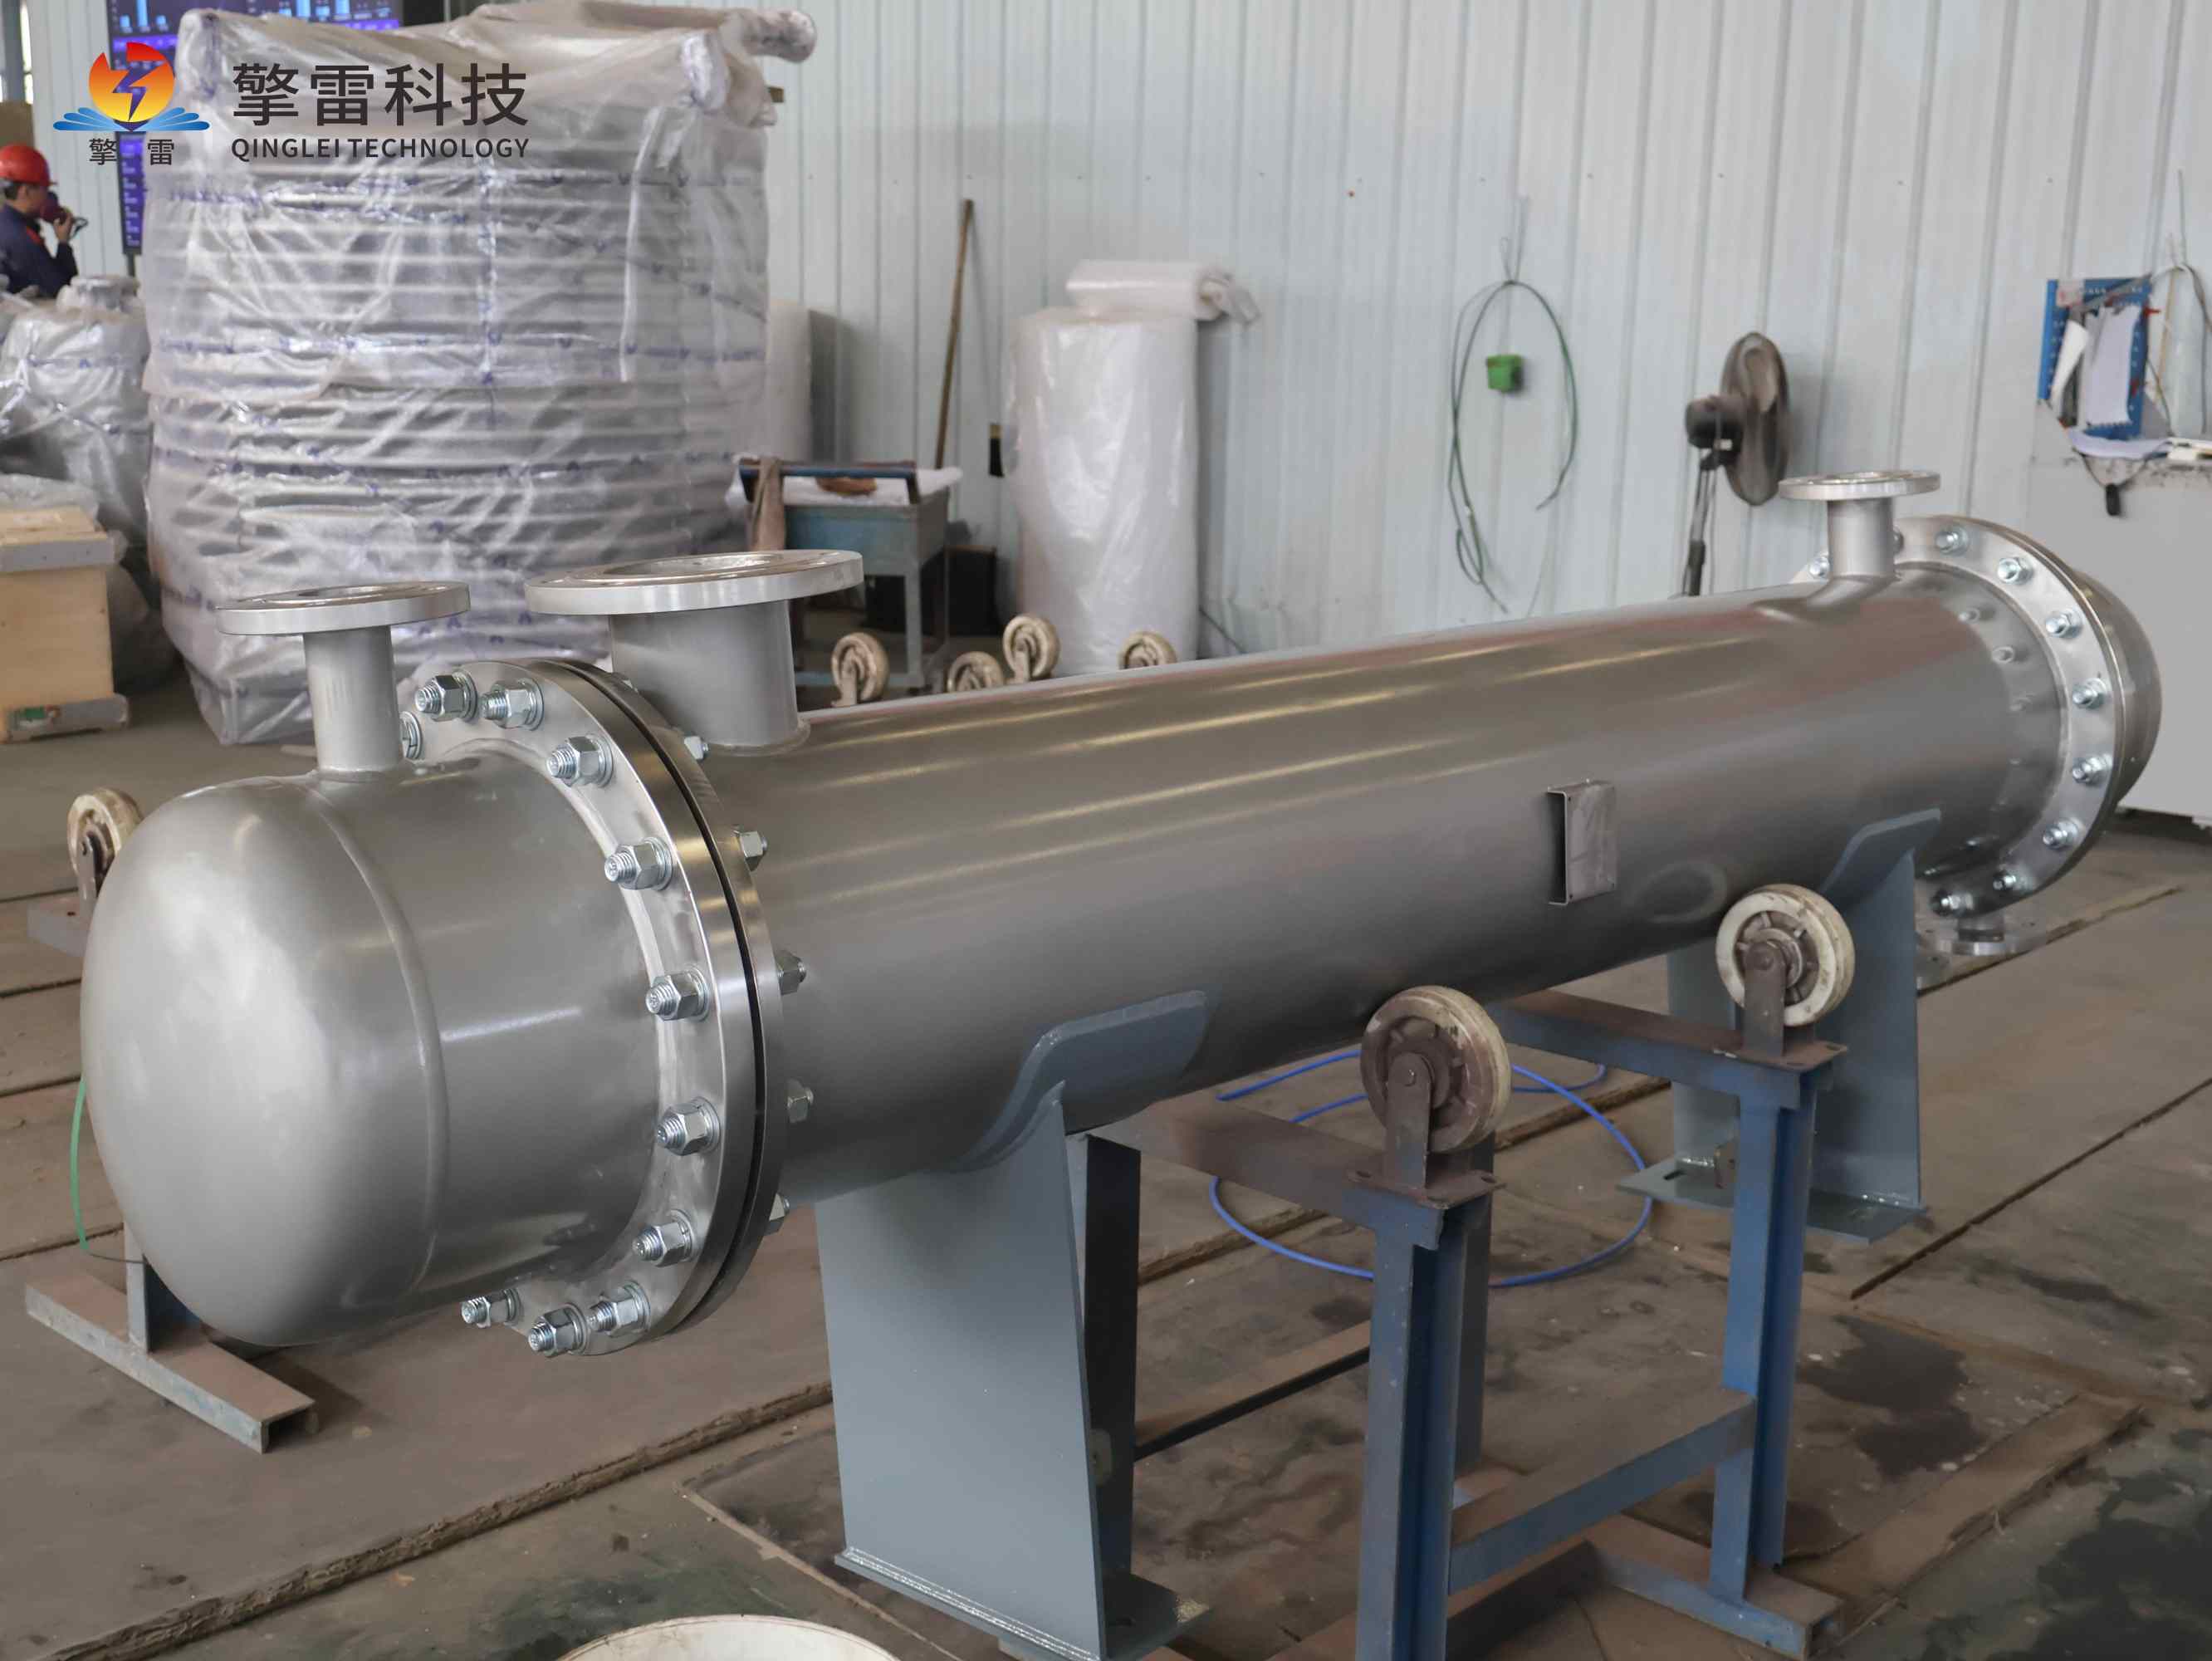
液压试验的压力按设计压力再留出试验所需的余量来取,试验时的水温与环境温度要记录,避免低温脆断;保压的时间、检查的部位、渗漏的判定,按规程执行。气密试验在液压之后做,介质有毒或者易燃时必须做,试验的气体与压力按标准选。碳钢的外表面要除锈、涂装,涂层的道数与干膜厚度按环境定;不锈钢要做酸洗钝化,焊缝与热影响区的氧化皮要清掉,钝化膜才立得起来。涂装常被当成装饰,实际上它决定了设备在厂房环境里的寿命。
总装文件与出厂包装
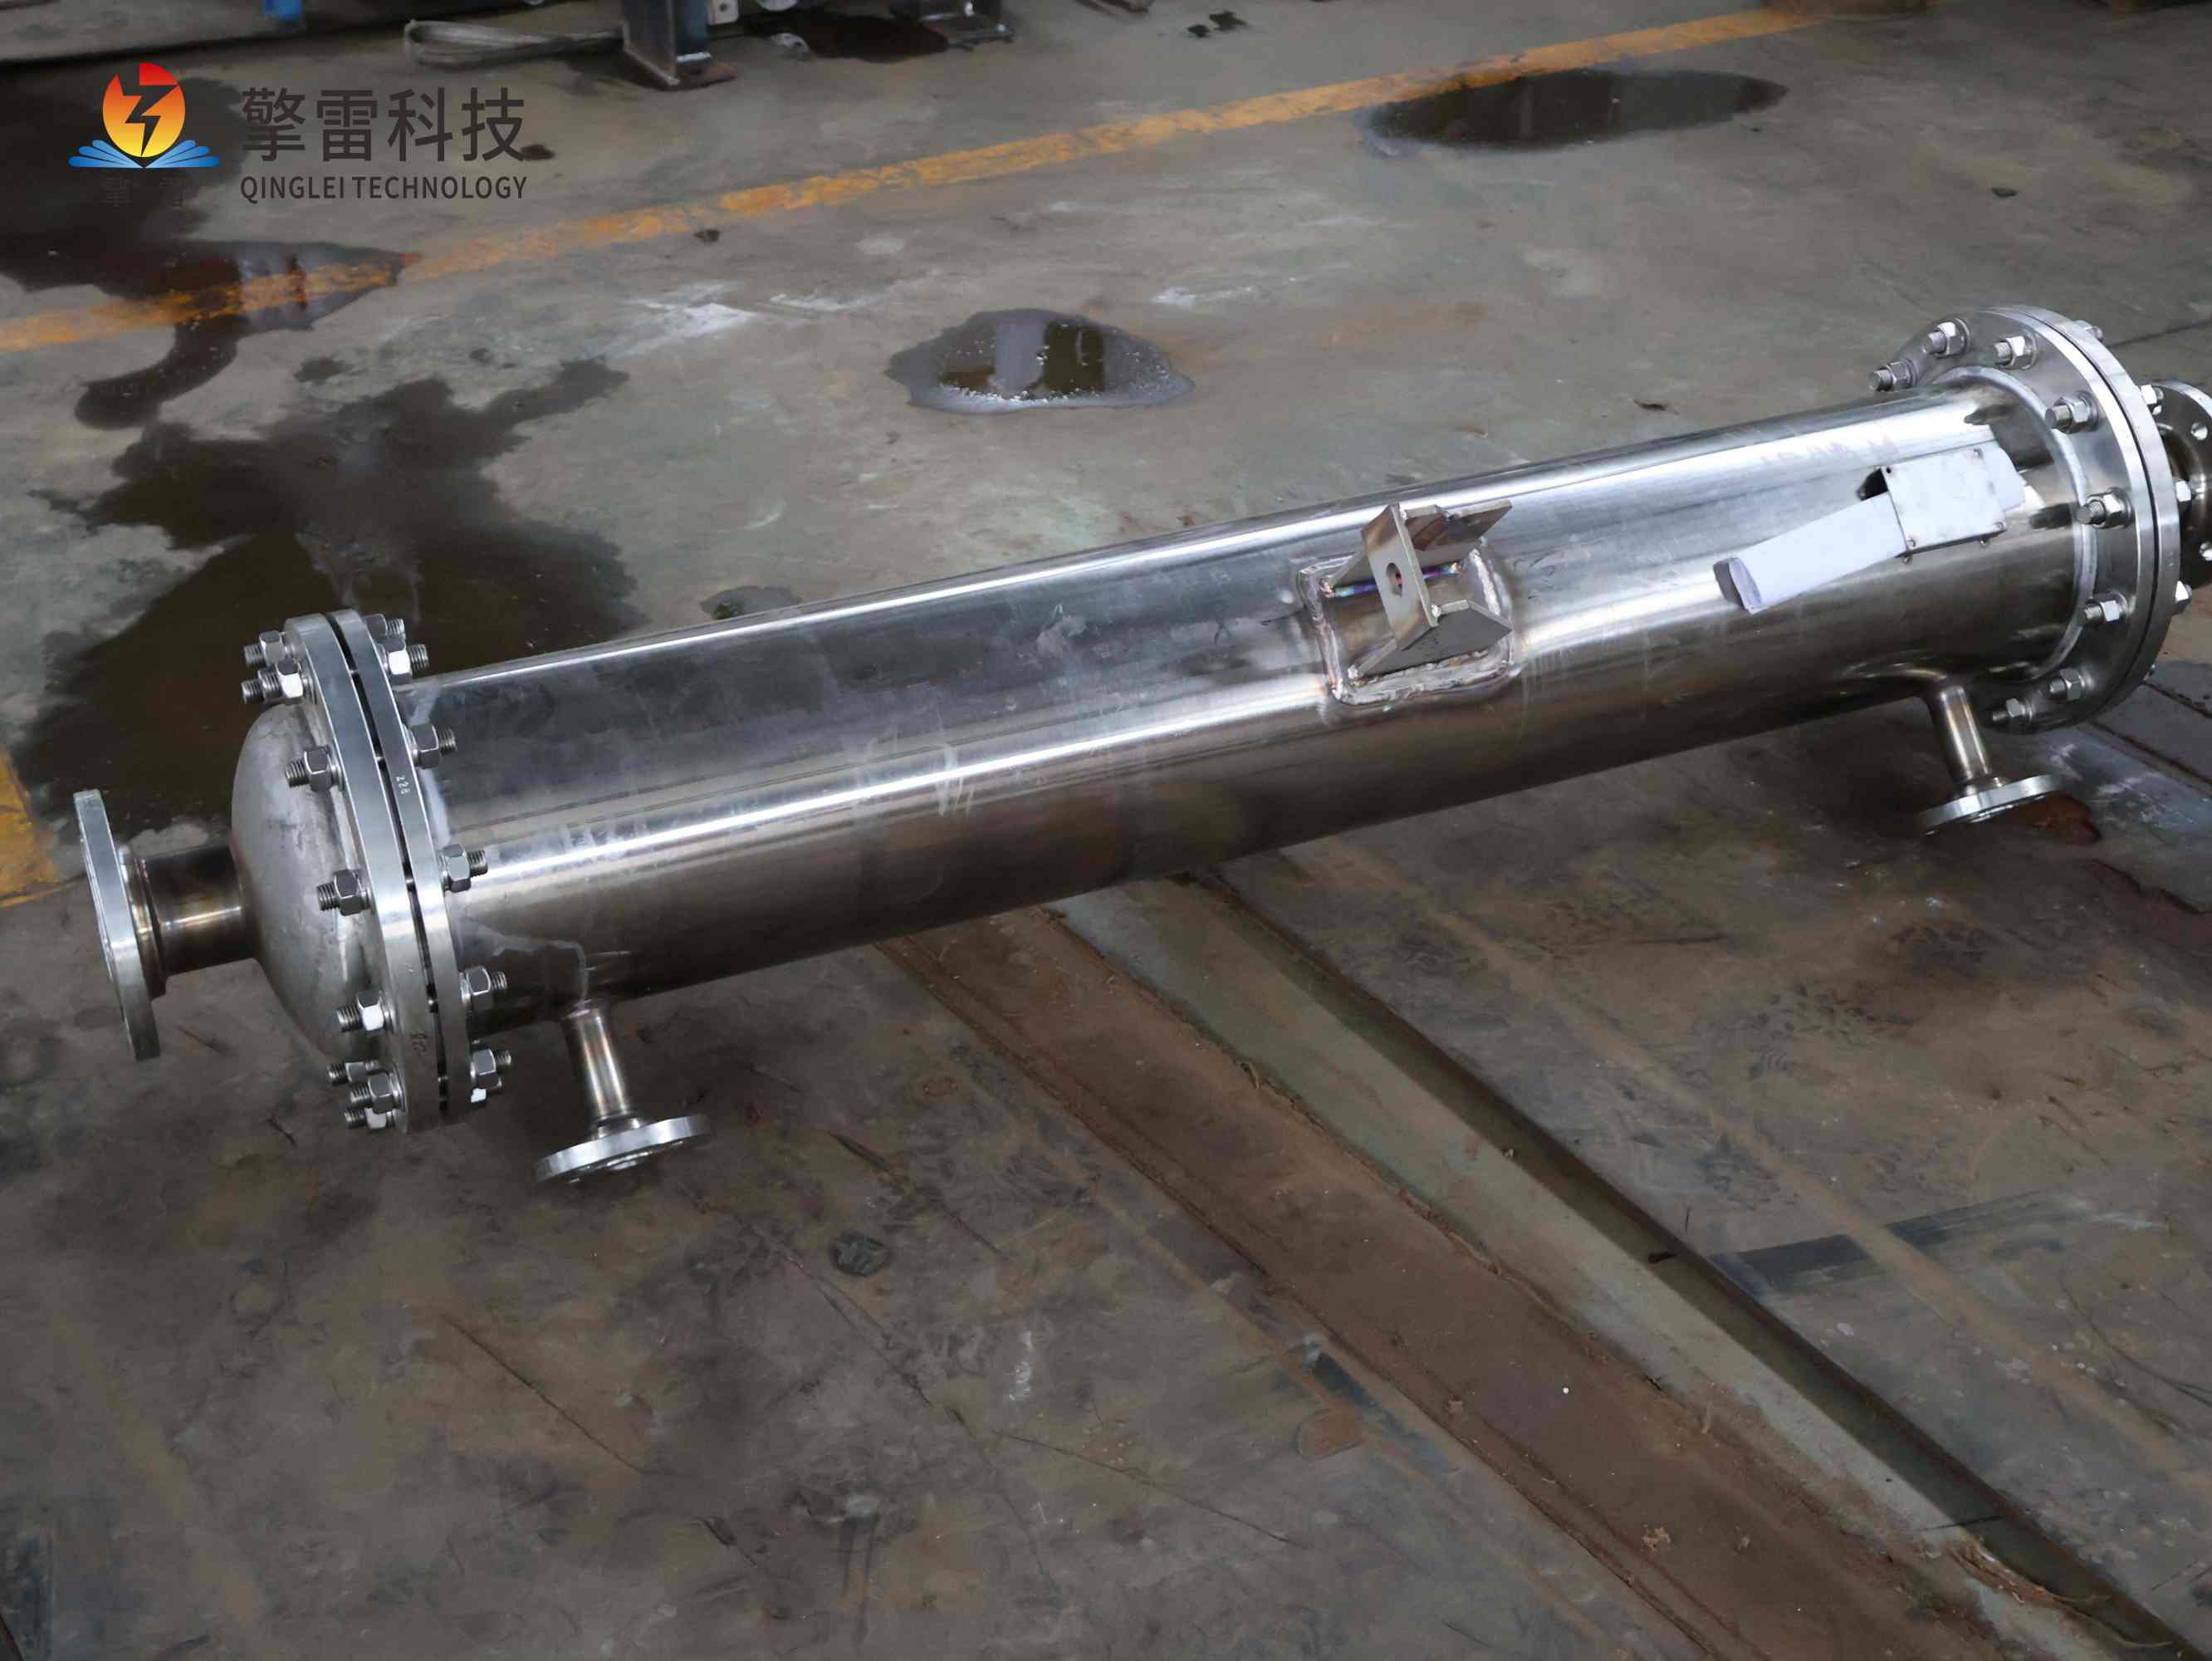
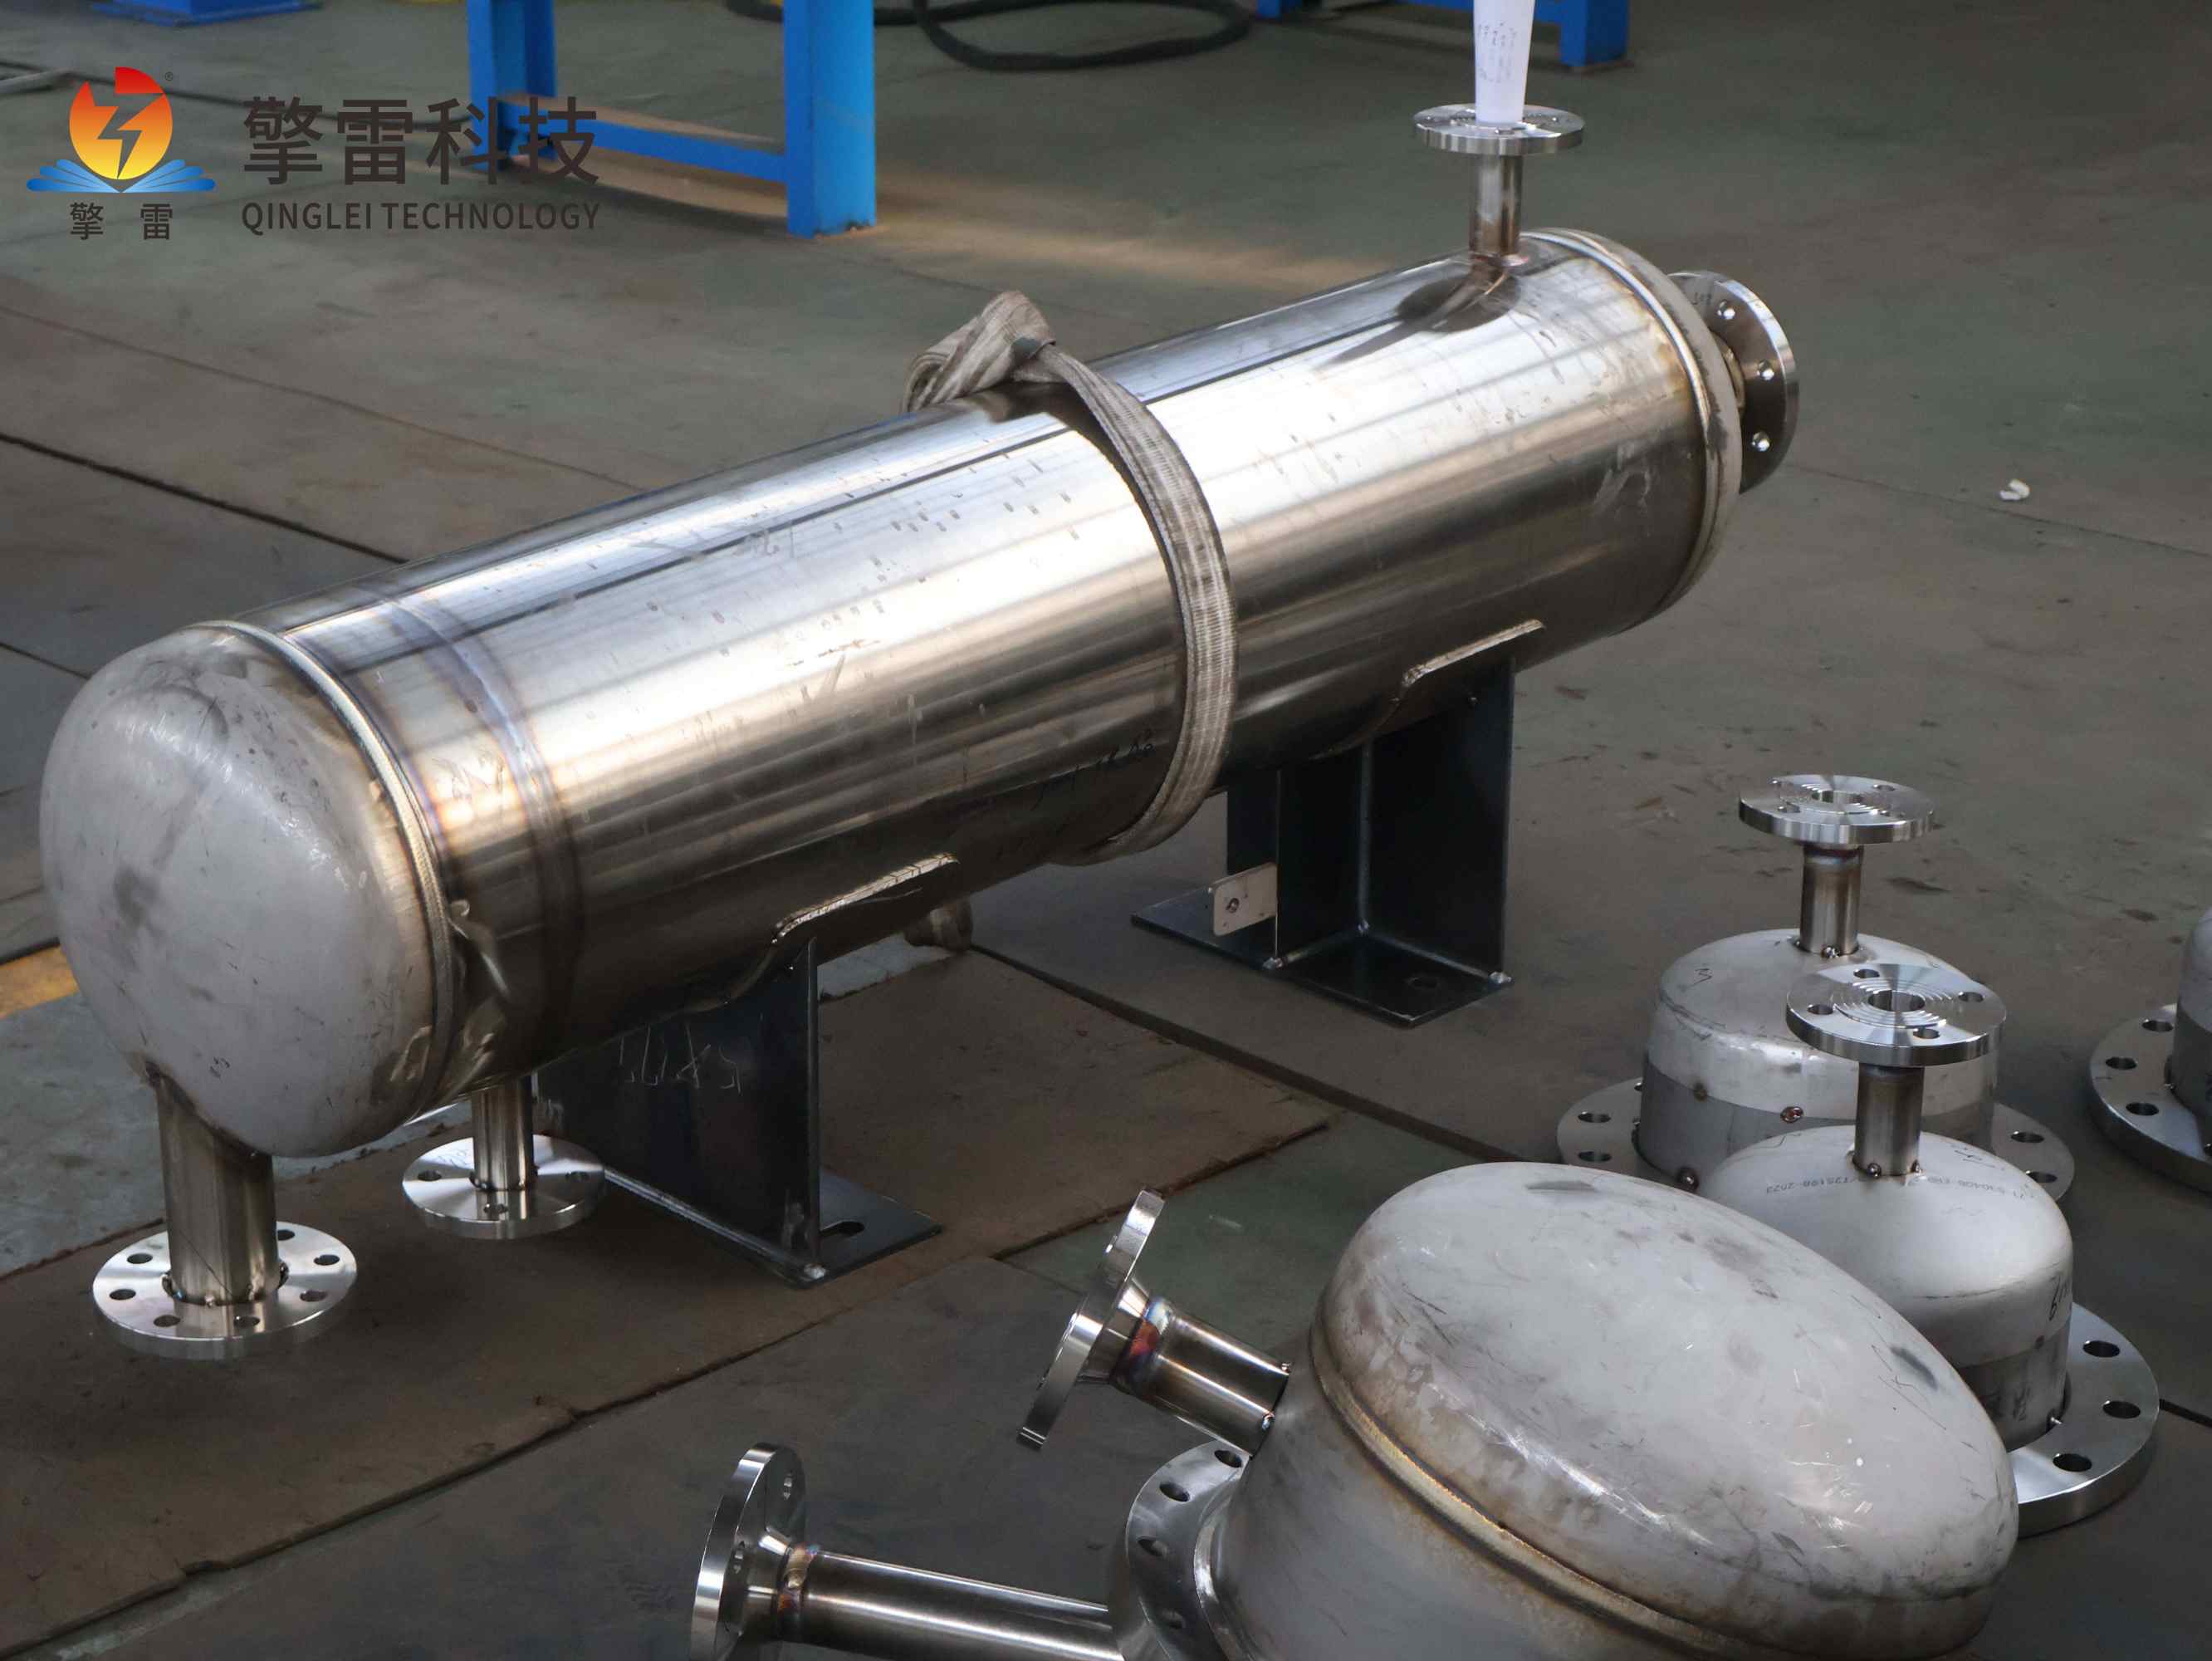
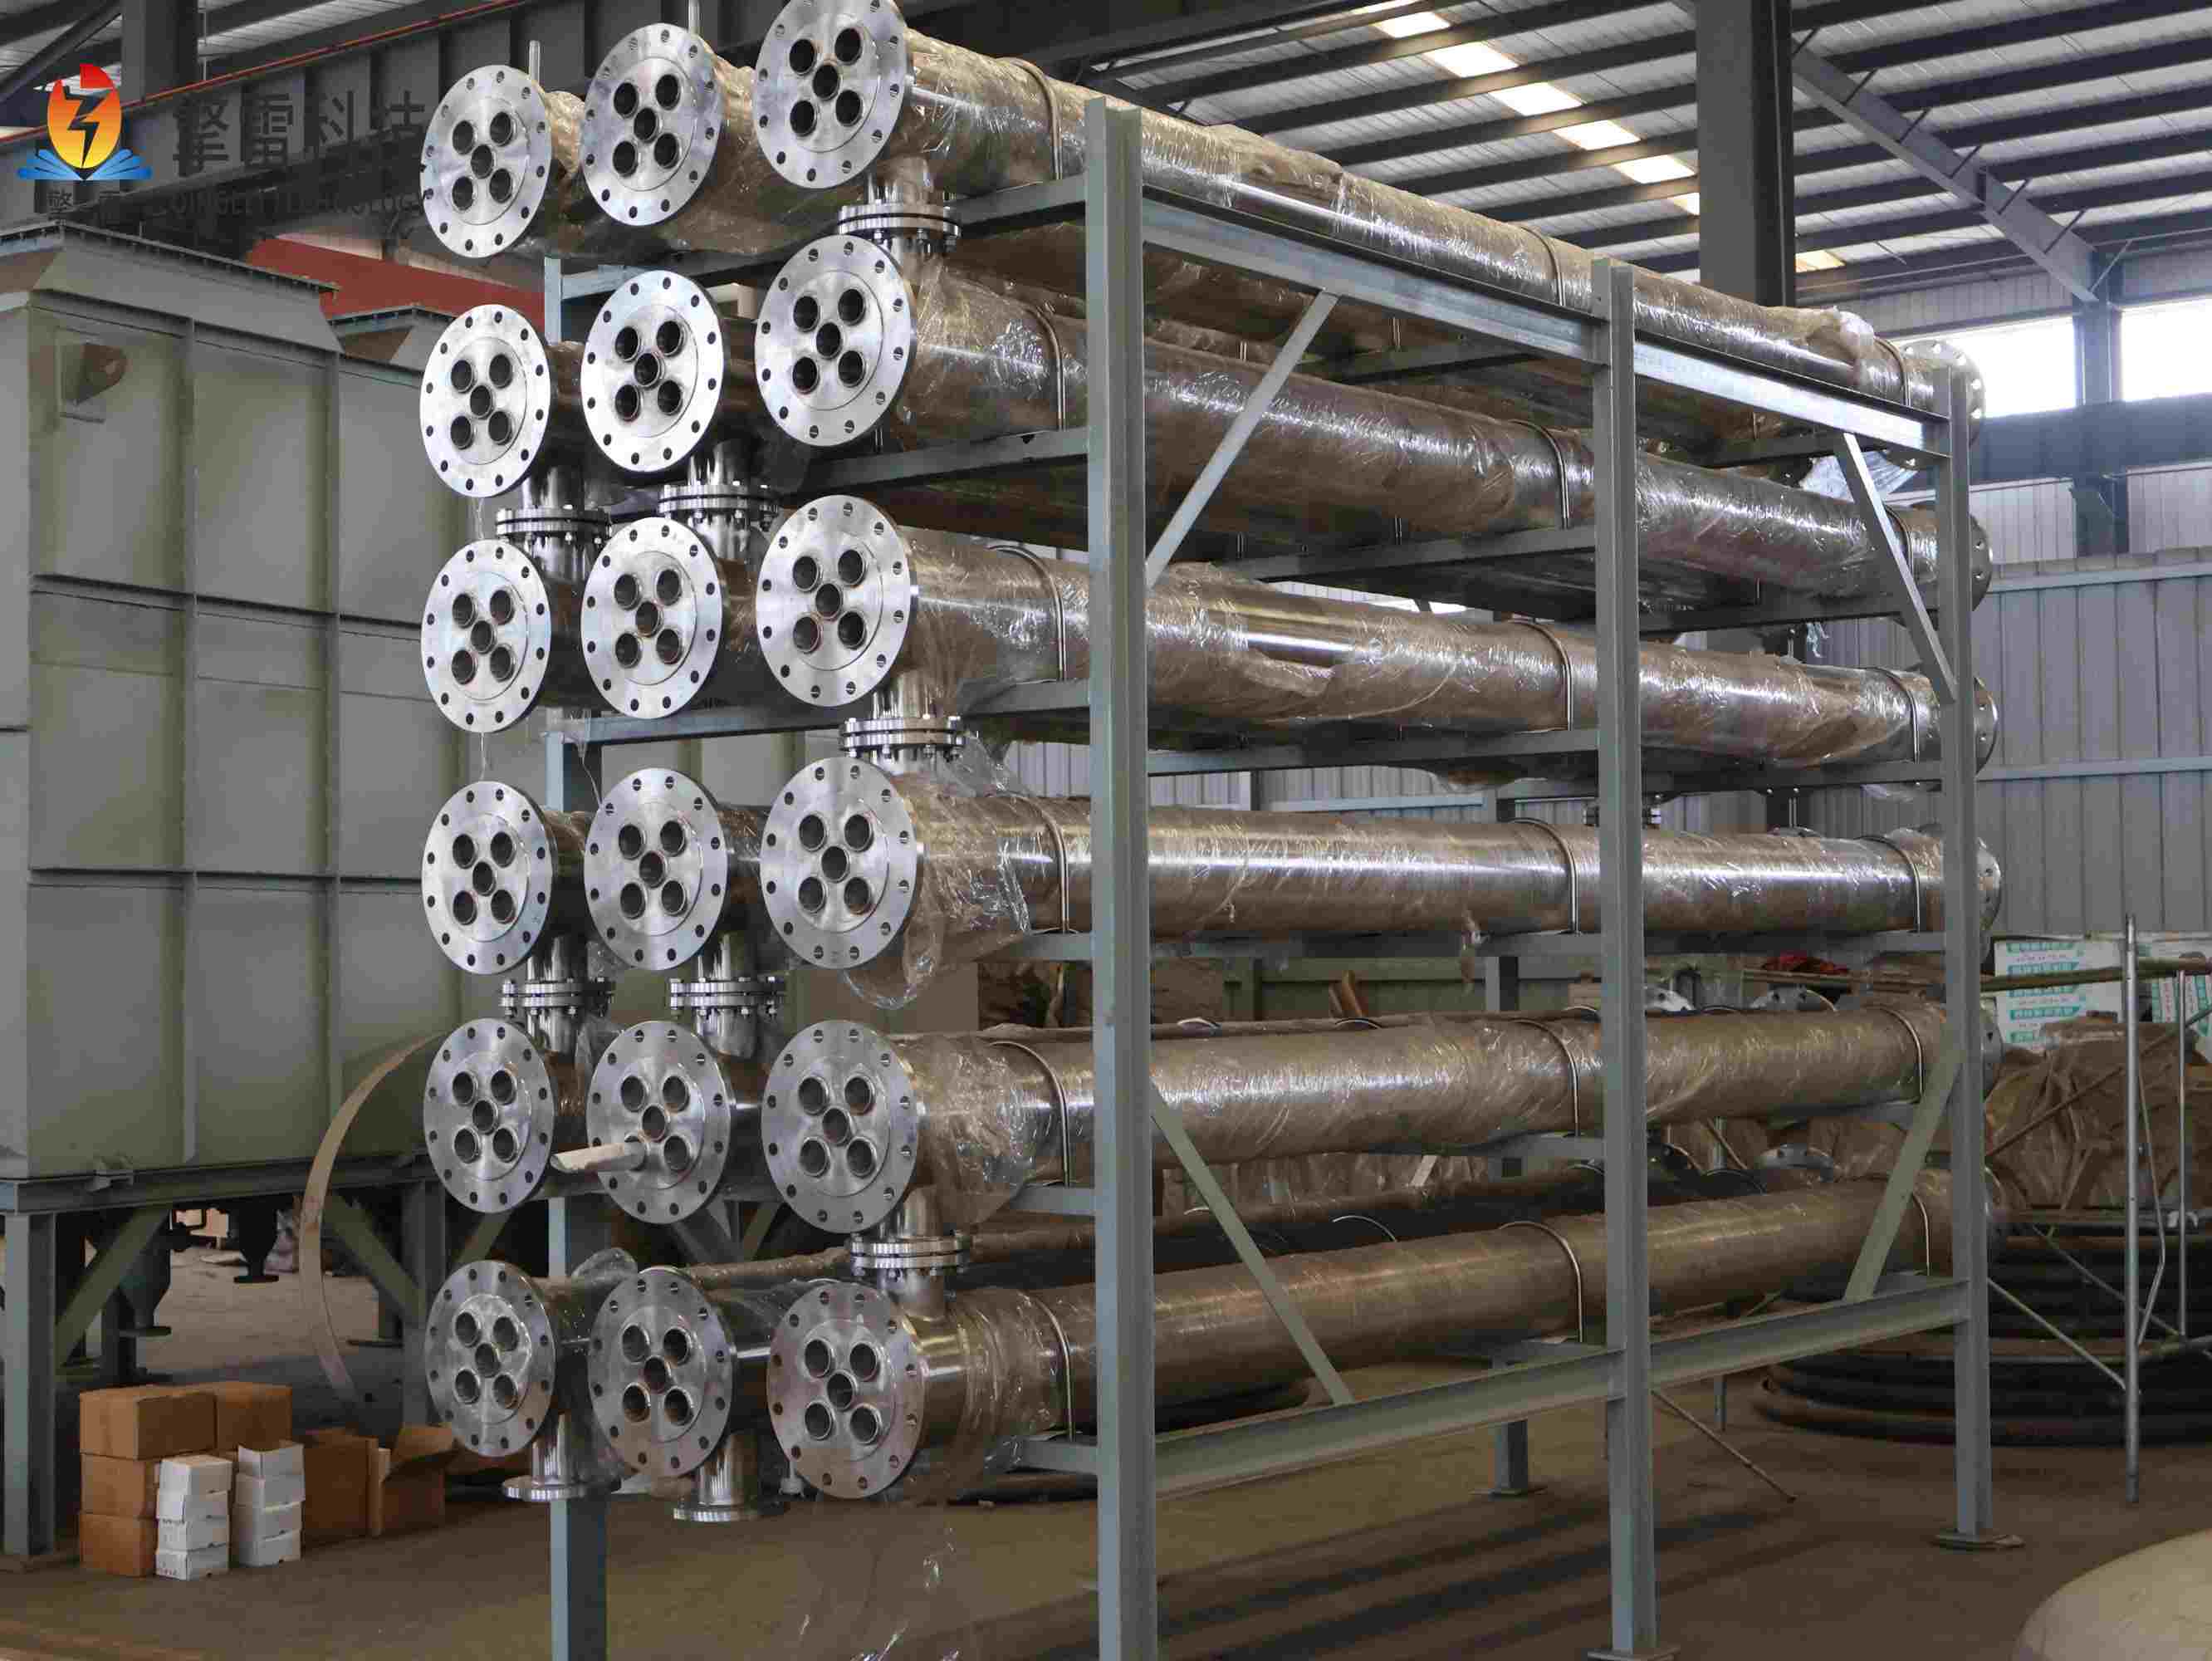
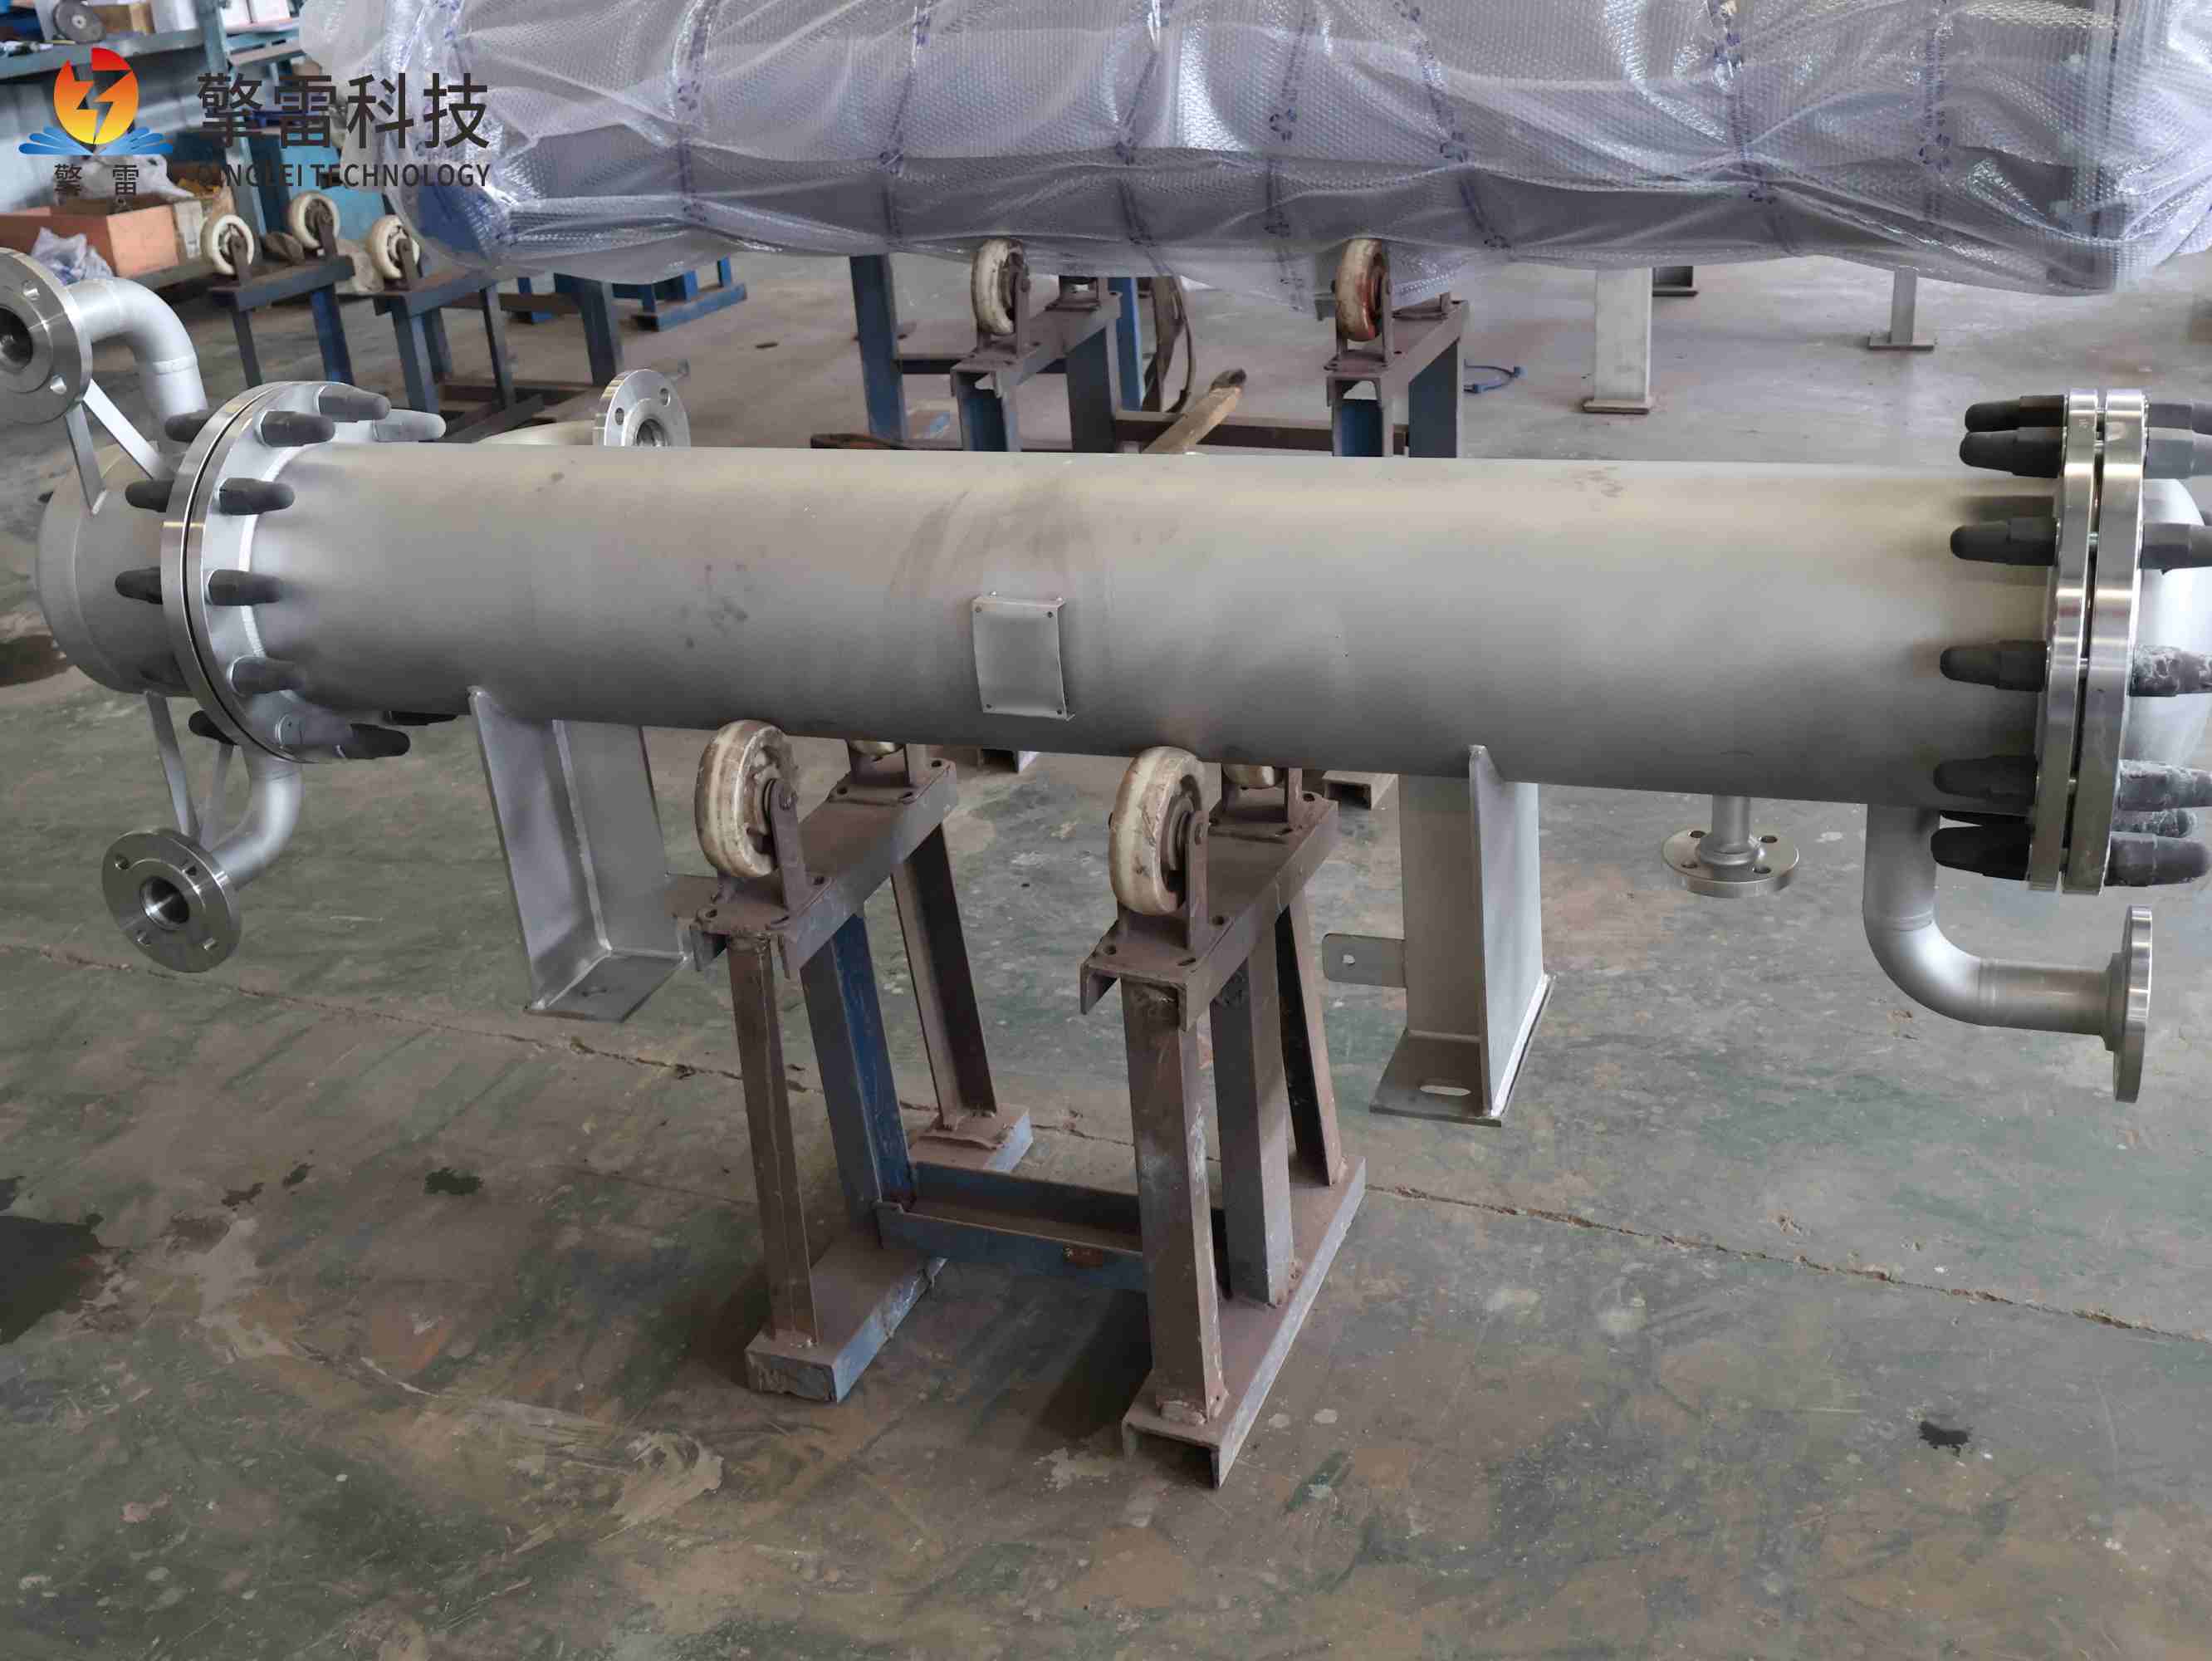
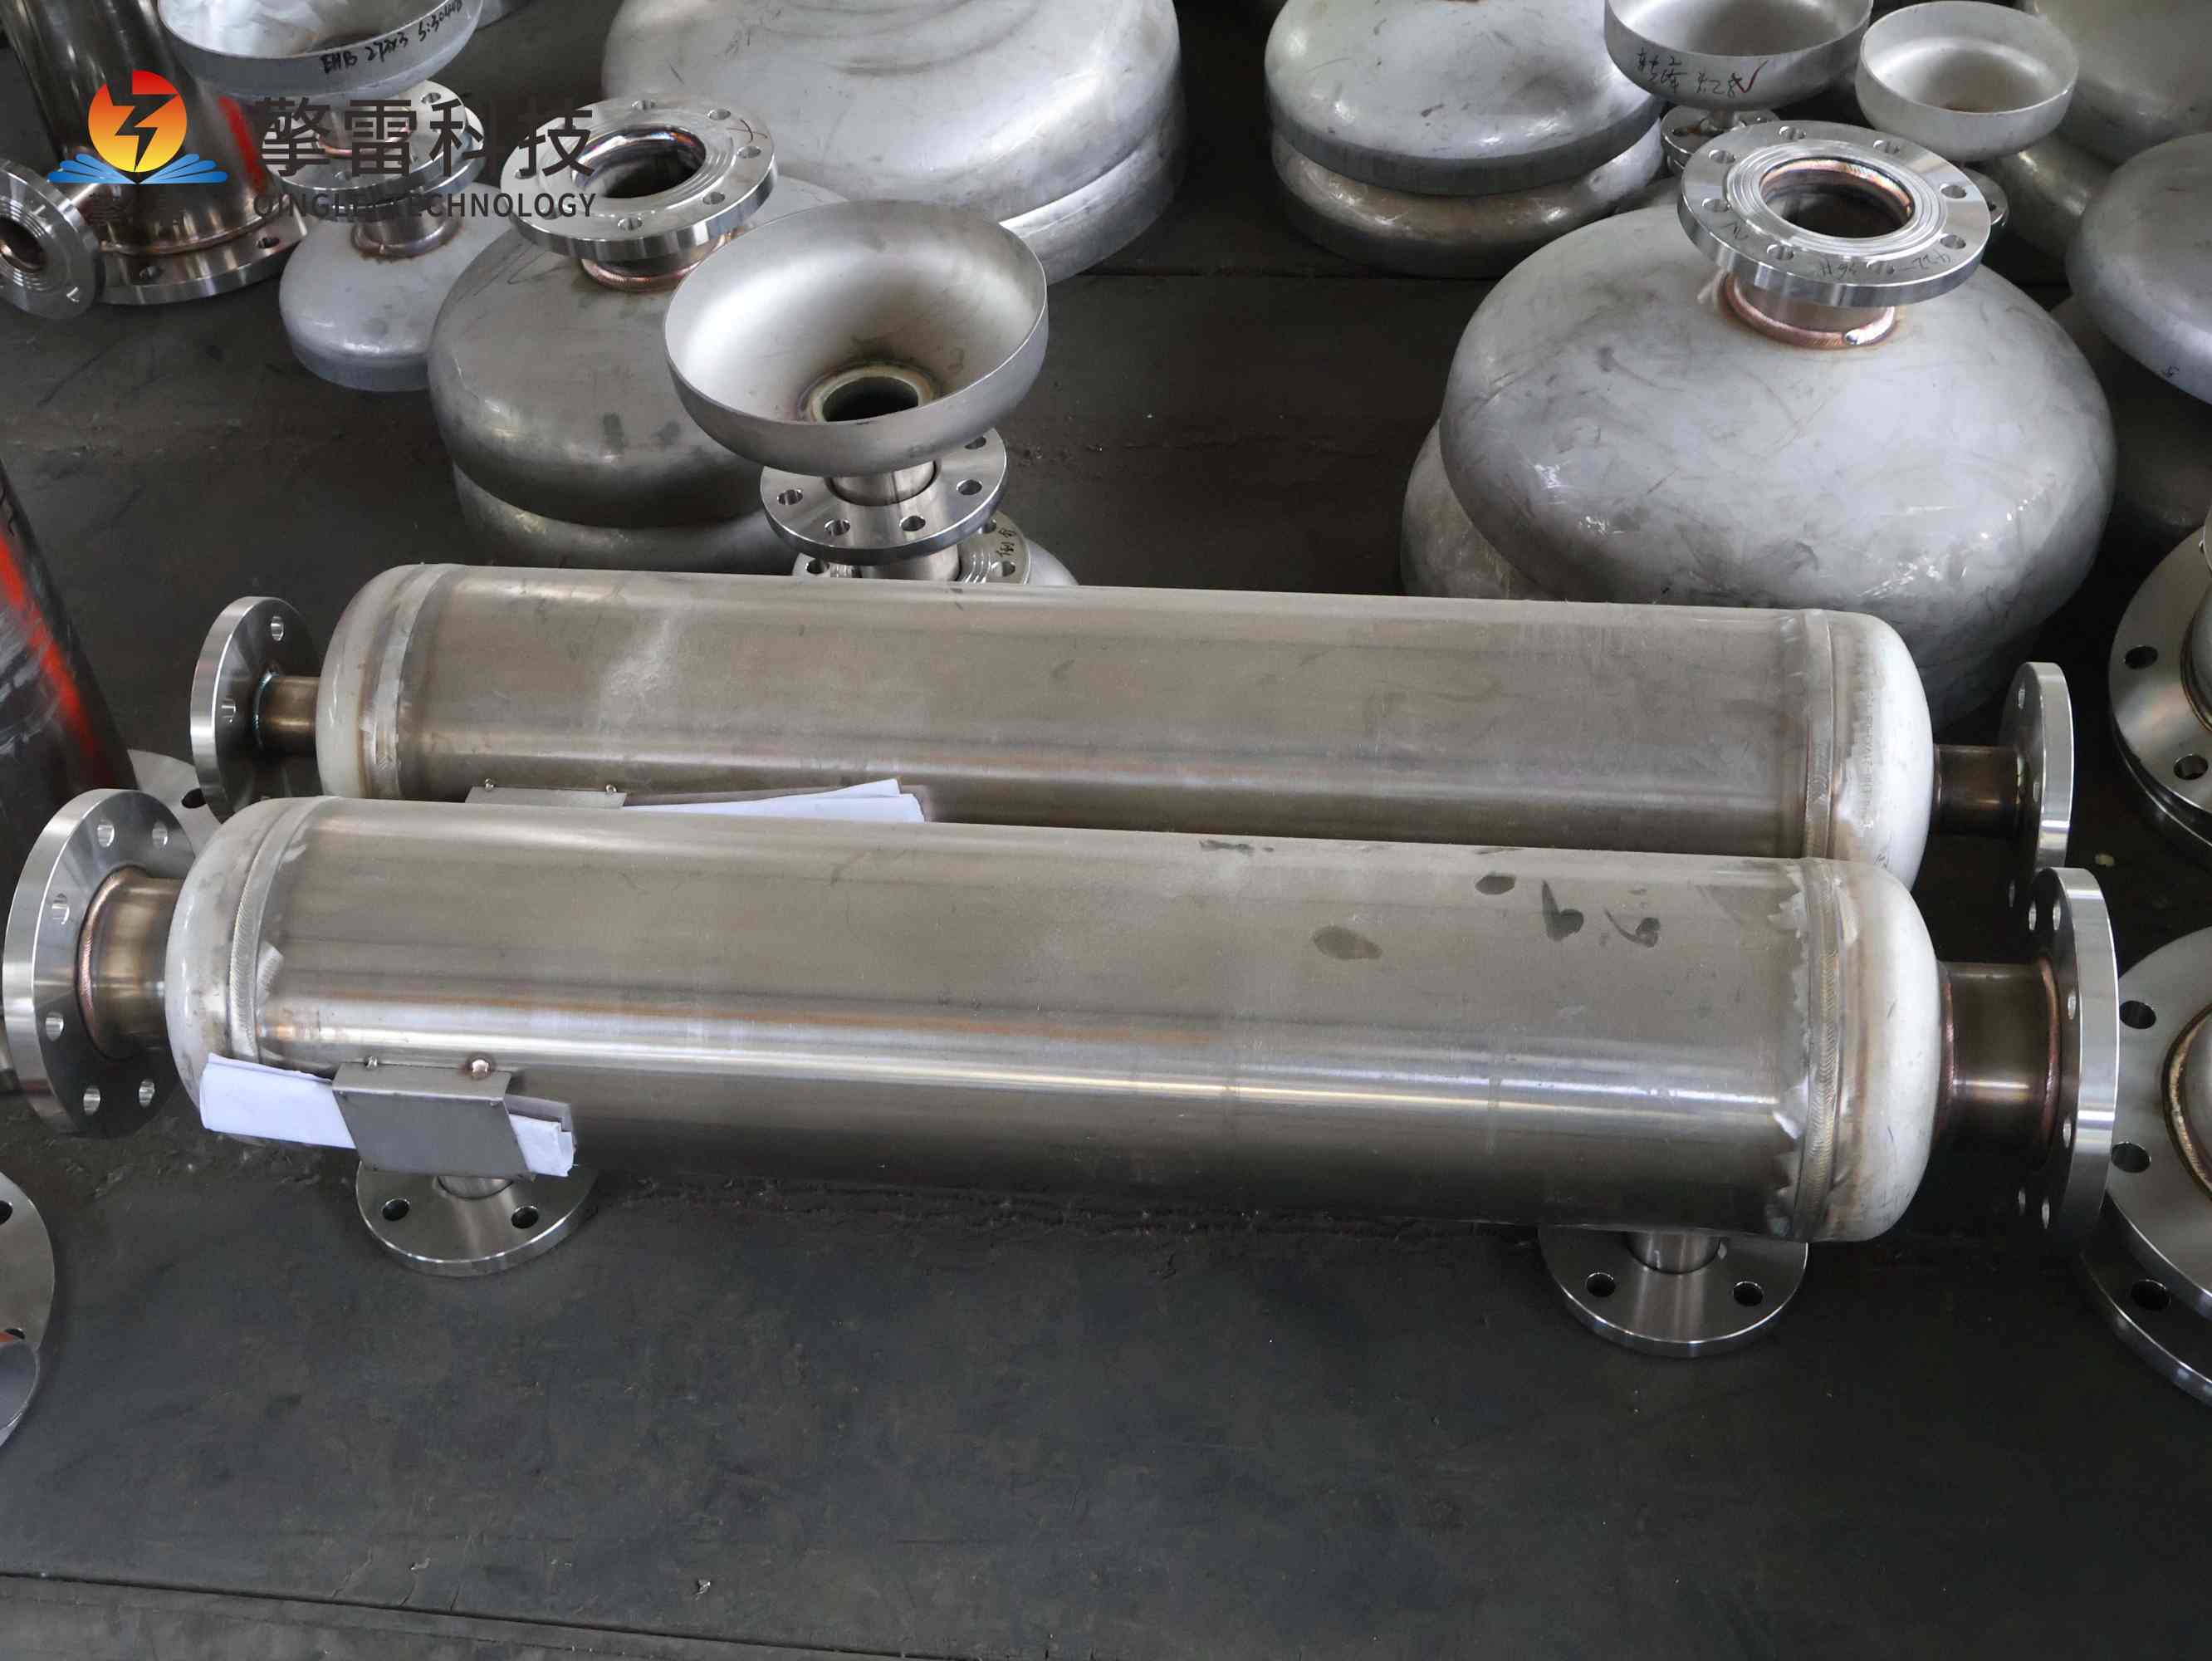
接管、法兰、垫片、紧固件的材质与规格按图纸配,法兰的密封面不许有划痕;支座与吊耳的位置按重心与安装方式定。总装完了要核对管束与筒体的间隙,间隙不均,壳侧的流量分配就不均。铭牌上的设计压力、设计温度、材质、容积、制造日期、监检标记,要与图纸一致;随机文件包括总图、强度计算书、材质证明、焊接与检测记录、热处理记录、试验记录。文件不全,设备进场验收就过不了,特种设备的监检也办不下来。管程与壳程内部要清洁,不许留焊渣、铁屑与切削液;接口要封堵,运输时的支撑要加固,防止筒体在运输中变形。清洁与包装看着琐碎,现场刚开机时往往就卡在这里。化工管式热交换器的制造标准,从材料复验到出厂包装,一层压一层。制造的过程,本质是把每层的偏差控在标准之内。
化工管式热交换器-制造标准